Выбор между ленточным прессом и шнековой машиной для обезвоживания осадка является одним из наиболее важных решений при проектировании и эксплуатации очистных сооружений. Обе технологии решают базовую задачу разделения твёрдой и жидкой фаз, однако они основаны на принципиально различных механических принципах, которые напрямую влияют на оптимизацию сухости торта, эксплуатационные затраты и долгосрочные показатели работы системы. Понимание этих различий позволяет руководителям очистных сооружений выбрать подход к обезвоживанию, который наилучшим образом соответствует их объёмам переработки, характеристикам осадка и целям устойчивого развития.
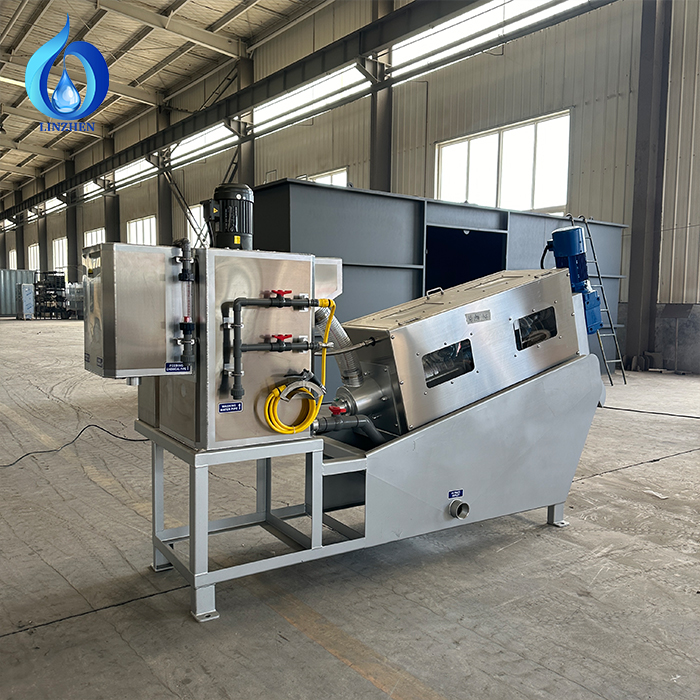
Хотя обе технологии относятся к широкой категории механического оборудования для обезвоживания, их конструктивные схемы значительно различаются. Ленточный пресс использует непрерывные конвейерные ленты, которые обезвоживают осадок путём последовательного воздействия силы тяжести и давления в нескольких зонах. В отличие от этого, шнековый машина для обезвоживания осадка использует архимедов винт, постепенно сжимающий осадок внутри неподвижного корпуса и выдавливающий жидкость через перфорированные стенки, одновременно перемещая твёрдые фракции к выходному отверстию. Эти конструктивные различия приводят к измеримым различиям в оптимизации сухости осадка, стабильности производительности, энергопотреблении и требованиях к техническому обслуживанию.
Конструктивное исполнение и принципы разделения
Архитектура ленточного пресса и восстановление жидкости
Ленточные прессы используют многоуровневый подход к разделению твёрдой и жидкой фаз. Подготовленный осадок поступает в верхнюю часть устройства между двумя проницаемыми лентами, которые начинают двигаться вниз. В зоне гравитационного стока происходит первоначальное отделение свободной воды без приложения давления; в последующих зонах давления применяются постепенно возрастающие силы сжатия. Самые ленты остаются гибкими, что позволяет осадочному жгуту деформироваться и выделять захваченную воду на всём протяжении цикла сжатия. Такой постепенный, многоступенчатый подход обычно обеспечивает содержание сухих веществ в жгуте на уровне от 18 % до 25 %, в зависимости от качества осадка и химии его подготовки.
Механизм шнекового пресса и уплотнение жгута
Оборудование винтового типа работает по принципу непрерывного вытеснения. Сырая или подготовленная осадочная масса поступает в неподвижную коническую камеру, где внутренний винт вращается с контролируемой скоростью — обычно от 10 до 25 оборотов в минуту. По мере продвижения осадочной массы винтом к выходному отверстию диаметр камеры уменьшается, что создаёт объёмное сжатие и выдавливает жидкость через перфорированные участки, расположенные в стратегически определённых местах. Жёсткая конструкция винта и корпуса обеспечивает более интенсивное сжатие по сравнению с гибкими лентами и часто позволяет достичь оптимизации сухости шламового торта в диапазоне от 22 % до 30 % сухих веществ для типичных городских осадков. Механизм непрерывного вытеснения обеспечивает превосходное разделение твёрдой и жидкой фаз для более густых и вязких исходных материалов.
Эксплуатационные характеристики и оптимизация сухости шламового торта
Стабильность производительности и контроль давления
Эффективность ленточного пресса в значительной степени зависит от поддержания постоянной скорости ленты, последовательности приложения давления и дозирования полимера. Эти машины отлично справляются с осадками переменного состава, поскольку операторы могут независимо регулировать давление в отдельных зонах и снижать скорость ленты при изменении параметров подачи. Шнековые прессы обеспечивают иную гибкость эксплуатации: они работают при постоянной частоте вращения, однако давление на выгрузке автоматически возрастает при увеличении объёма или концентрации осадка. Такое саморегулирующееся поведение обеспечивает высокую стабильность работы на объектах со сравнительно неизменным составом исходного сырья, однако при резких изменениях нагрузки может потребоваться установка систем контроля крутящего момента на выходе для предотвращения перегрузки. Оптимизация влажности осадка на шнековых установках, как правило, характеризуется более предсказуемыми диапазонами показателей, поскольку механическое сжатие остаётся пропорциональным частоте вращения шнека и массе поступающего осадка.
Требования к коагуляции полимером и расход химических реагентов
Обе технологии требуют химической обработки, однако их потребности в полимерах существенно различаются. Ленточные прессы обычно потребляют от 10 до 20 килограммов полимера на тонну сухих веществ, тогда как шнековые установки для обезвоживания осадка зачастую эффективно работают при расходе от 6 до 15 килограммов на тонну, особенно при переработке исходных материалов с более высоким содержанием твёрдых фракций. Более высокая механическая компрессия, обеспечиваемая шнековым механизмом, снижает зависимость от химических свойств полимера для достижения разделения твёрдой и жидкой фаз. Однако конкретный тип полимера имеет решающее значение для каждой технологии: ленточные прессы часто требуют катионных полимеров с высокой молекулярной массой, хорошо работающих при умеренном давлении, тогда как шнековые установки иногда демонстрируют лучшие результаты при использовании полиилектролитных растворов, оптимизированных для формирования более плотного осадка. Руководителям предприятий, оценивающим оптимизацию влажности осадка, необходимо учитывать эти затраты на обработку при расчётах совокупной стоимости владения.
Монтаж, техническое обслуживание и масштабируемость эксплуатации
Площадь занимаемого пространства, капитальные затраты и сложность монтажа
Ленточные прессы, как правило, требуют большей площади пола, поскольку материал должен пройти полную длину нескольких зон давления для достижения достаточной степени обезвоживания. Стандартный ленточный пресс производительностью 50 кубометров в час занимает примерно 8–12 метров по длине пола. Оборудование шнекового типа концентрирует весь процесс обезвоживания осадка внутри компактного вертикального или горизонтального корпуса, зачастую сокращая занимаемую площадь на 40–60 % по сравнению с ленточными системами аналогичной производительности. Капитальные затраты отражают это различие: стоимость ленточных прессов для средних по размеру объектов обычно составляет от 250 000 до 500 000 долларов США, тогда как шнековые прессы находятся в сопоставимом ценовом диапазоне, но зачастую обеспечивают более высокую производительность на единицу занимаемой площади. Монтаж шнековых систем проще: для них требуется менее сложное устройство фундамента, меньше регулировок в ходе пусконаладочных работ и менее точная настройка точки ввода полимера.
Доступность для технического обслуживания и долговечность компонентов
Ленточные прессы требуют регулярной регулировки натяжения ленты, обслуживания роликов и частой замены ножей из-за износа, вызванного постоянным абразивным воздействием осадка и реагентов для его обработки. Зона гравитационного стока и зоны давления содержат изнашиваемые поверхности, требующие периодического осмотра и регулировки. В шнековых установках для обезвоживания осадка механические нагрузки сосредоточены на витках шнека, подшипниках и перфорированной части экрана; однако эти компоненты, как правило, служат дольше между заменами, поскольку работают в герметичном корпусе, что снижает их подверженность загрязнению из окружающей среды. Эксплуатационный персонал объектов зачастую отмечает, что шнековые прессы требуют менее частого вмешательства при рутинных регулировках, хотя контроль состояния подшипников и износа витков шнека остаётся обязательным для обеспечения стабильной оптимизации сухости осадка. Технология ленточных прессов требует более активного операционного контроля для поддержания стабильных показателей производительности.
Пригодность применения и критерии принятия решений
Характеристики осадка и изменчивость качества исходного материала
Выбор между этими технологиями в значительной степени зависит от характеристик исходного осадка. Ленточные прессы хорошо справляются с переменным составом осадка, поскольку наличие нескольких зон давления позволяет операторам независимо регулировать степень сжатия, а оборудование устойчиво к колебаниям содержания сухих веществ без риска механических повреждений. Шнековое оборудование демонстрирует оптимальные показатели при относительно стабильном составе осадка, поскольку фиксированная геометрия камеры обеспечивает предсказуемые профили вытеснения и давления. На объектах, где перерабатываются первичный осадок и вторичные биоосадки в смеси, ленточные прессы обеспечивают более высокую эксплуатационную гибкость. На установках, ориентированных преимущественно на вторичный осадок или обработку анаэробно переваренного материала со стабильными характеристиками, шнековые прессы обеспечивают превосходное разделение твёрдой и жидкой фаз и оптимизацию сухости торта при меньшем количестве операционных корректировок.
Масштаб объекта и долгосрочное планирование мощности
Небольшие и средние объекты часто отдают предпочтение технологии ленточных прессов, поскольку отдельные установки масштабируются относительно линейно: добавление второго ленточного пресса просто удваивает производственную мощность. Шнековые машины для обезвоживания осадка обеспечивают более высокую удельную производительность на единицу объёма, что делает их более привлекательными для крупных объектов или мест с жёсткими ограничениями по площади. Одна шнековая пресс-установка большой мощности зачастую может заменить несколько меньших агрегатов, занимая при этом значительно меньшую площадь пола. Для очистных сооружений, планирующих будущее расширение, шнековые технологии обеспечивают превосходную модульность, поскольку последующее увеличение мощности может осуществляться вертикально без расширения площади объекта. Возможности оптимизации сухости осадка улучшаются на обоих типах оборудования по мере роста его мощности, поэтому выбор должен основываться не только на текущих объёмах переработки, но и на прогнозируемом росте, а также ограничениях развития площадки.
ЧаВО
Какие конкретные преимущества обеспечивает шнековый аппарат для обезвоживания осадка по сравнению с ленточным прессом?
Шнековое оборудование, как правило, достигает более высоких показателей сухости торта, требует меньшей площади размещения и меньшего расхода полимера для разделения твердой и жидкой фаз. Непрерывный механизм вытеснения создает стабильное саморегулируемое давление, что сводит к минимуму частоту ручной настройки оператором. Ленточные прессы обеспечивают превосходную гибкость при работе с изменяющимися исходными материалами и позволяют независимо управлять несколькими зонами давления, поэтому их предпочтительно используют при значительных колебаниях состава осадка.
В чём различаются целевые показатели оптимизации сухости торта для ленточных и шнековых прессов?
Ленточные прессы обычно обеспечивают содержание сухих веществ в обезвоженном осадке на уровне 18–25 %, тогда как шнековое оборудование зачастую даёт 22–30 % сухих веществ — в зависимости от характеристик осадка и полимерной обработки. Шнековые прессы превосходят по разделению твёрдой и жидкой фаз для более густых и стабильных исходных материалов, тогда как ленточные системы обеспечивают более модульный контроль давления на предприятиях с переменным качеством осадка. Достигаемая степень сухости осадка при использовании любой из этих технологий зависит от предварительной обработки подачи, концентрации сухих веществ во входящем потоке и конструктивных параметров конкретного оборудования.
Какая технология требует меньших затрат на техническое обслуживание и эксплуатационный контроль?
Шнековые машины для обезвоживания осадка, как правило, требуют менее частой плановой регулировки, поскольку герметичный корпус защищает внутренние компоненты, а механизм работает при постоянной угловой скорости. Ленточные прессы требуют более активного контроля за калибровкой зоны давления, регулировкой натяжения ленты и управлением износом ножей. Однако обе технологии требуют регулярных графиков осмотра и программ замены компонентов для обеспечения стабильной оптимизации сухости шламового торта и предотвращения отказов в работе.
 EN