Чопко суу айыруу машинасы катары белт пресс же шпунд пресс тандоо — суу тазалоо борборунун долбоорлошу жана иштетишиндеги эң маанилүү чечимдердин бири. Эки технология да катуу жана суюк бөлүштүрүүнүн негизги маселесин чечет, бирок алар кек-кек кургатуу оптималдаштырылышын, иштетүү чыгымдарын жана узак мөөнөттүү системанын иштешин туурасынан таасир этүүчү түрдүү механикалык принципттерди колдонот. Бул айырмаларды түшүнүү иштетүүчүлөрдүн өздөрүнүн иштетилүү көлөмдөрүнө, чопко сапатына жана устойчивдүүлүк максаттарына ылайык келген суу айыруу ыкмасын тандоосуна мүмкүндүк берет.
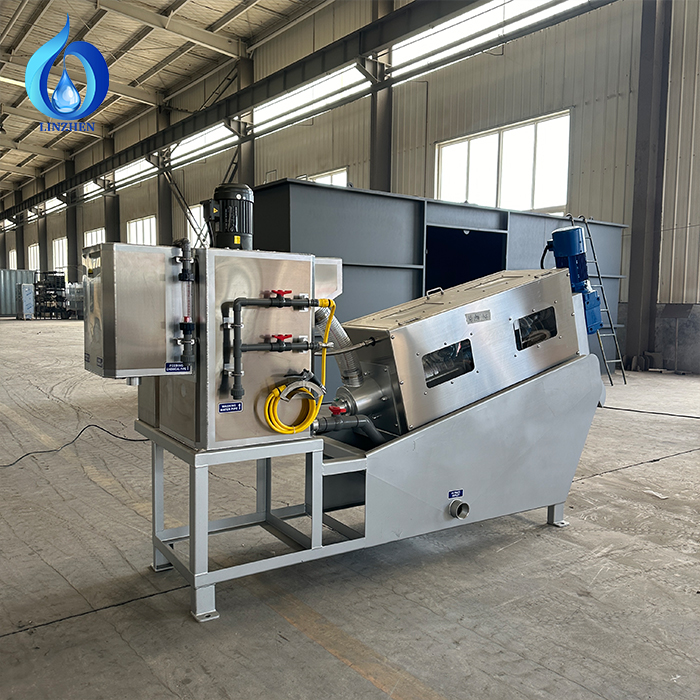
Эки технология да механикалык суу ажыратуу жабдыгынын кенен түркүмүнө кирсе да, алардын иштөө архитектурасы маанилүү дәрэжеде айырылат. Лента пресси түзүлгөн ленталарга таянат, алар чамалуу жана басым аркылуу шлаамды бир нече зона боюнча ылдамдык менен түзүлгөн ленталар аркылуу сүзүп, сууну чыгарып таштайт. Ал эми винт тиби сладж суудан шыгаруу машинасы архимед винти механизмин колдонот, ал шлаамды туруктуу корпус ичинде постепенно кысып, суюктукту тесилер аркылуу сыртка чыгарып, катуу заттарды чыгаруу портуну карай жылдырат. Бул долбоордук айырмачылыктар кек кургактыгынын оптималдаштырылышында, өтүштүн туруктуулугунда, энергия талаптарында жана техникалык кызмат көрсөтүү талаптарында өлчөмдүү айырмачылыктарды пайда кылат.
Механикалык долбоор жана ажыратуу принципттери
Лента прессинин архитектурасы жана суюктуктун кайра иштетилиши
Белттүү пресстер катуу жана суюк заттарды бөлүү үчүн көп катмардуу ыкманы колдонот. Шартталган чамалар заты пресстин жогорку бөлүгүнө эки өтөрүүчү белттин ортосунан кирет, алар төмөн карай жылып баштайт. Гравитациялык суу агызып чыгаруу зонасы басымдын таасиризинде баштапкы эркин сууну бөлүп алат, андан кийинки басым зондору постепенно жогорулачу компрессиялык күчтөрдү киргизет. Белттер өзүнчө ийгилүү болуп калат, бул чамалардын пастасынын компрессиялык процесс убагында кармалган сууну чыгарууга мүмкүндүк берет. Бул постепонно, көп баскычтуу ыкма чамалардын сапатына жана шарттоо химиясына жараша пастанын кургактыгын 18%–25% катуу заттардын концентрациясында түзүүгө алып келет.
Винттүү пресстин механизмиси жана пастанын тыгыздалышы
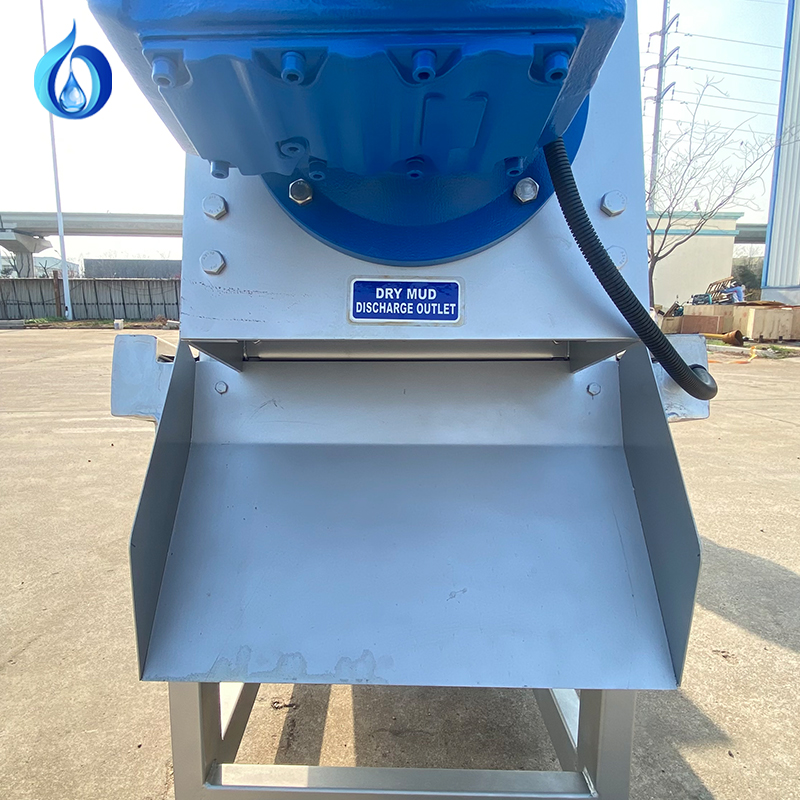
Винттүрдөгү жабдуулар үзгүлтүз көчүрүү принциби боюнча иштейт. Жаңы же даярдалган балчык турган конустук камераға кирет, анда ичке винт 10–25 айлануу/минут тездикте башкарылып айланат. Винт балчыкты чыгаруу жагына жылдырганда, камеранын диаметри кичирайып, көлөмдүк кысым пайда болот жана суюктук стратегиялык орнолгон тесилдүү бөлүктөр аркылуу сыртка чыгат. Катуу винт жана корпус конфигурациясы ийлээшчү белттарга караганда күчтүүрөк кысымды камсыз кылат жана стандарттуу шаардык балчык үчүн кек-кектиң кургактыгын 22–30% катуу заттар диапазонунда оптималдаштырат. Үзгүлтүз көчүрүү механизми калың жана көбүрөк түрдөгү баштапкы материалдар үчүн жакшы катуу-суюк бөлүштүрүүнү камсыз кылат.
Иштөө өнүмдүүлүгү жана кек-кектин кургактыгын оптималдаштыруу
Өтүштүн туруктуулугу жана басымды башкаруу
Белт пресинин иштешүүсү белттин туруктуу ылдамдыгын, басымдын тартибин жана полимердин дозаланышын сактоого көп таянып турат. Бул машиналар операторлор басымдын аймактарын өз алдынча түзөтүп, баштапкы шарттар өзгөргөндө белттин ылдамдыгын төмөндөтүп, ар түрлүү чамалуу курамды тазалоого жакшы ыңгайланган. Винт престер башка иштешүү өзгөчөлүктөрүнө ээ: алар туруктуу айлануу ылдамдыгын сактайт, бирок чамалуу көлөмү же концентрациясы көбөйгөндө чыгаруу басымы автоматтык түрдө жогорулатылат. Бул өз-өзүн реттегич иштешүү стабилдуу баштапкы материал менен иштеген объекттер үчүн жакшы туруктуулук берет, бирок аварияларда перегрузканы болтурбоо үчүн төмөнкү бөлүктөгү бургу талаасын башкаруу системаларын талап кылат. Винт престеринде торттун кургактыгын оптималдаштыруу механикалык кысуу винттин айлануу ылдамдыгы жана киргизилген чамалуунун массасына пропорционал болгондуктан, анда иштешүүнүн күтүлгөн диапазондору түзүлөт.
Полимерди шарттоо талаптары жана химиялык заттардын колдонулушу
Эки технология да химиялык шарттоону талап кылат, бирок алардын полимерге болгон талаптары маанилүү даражада айырмаланат. Белт пресстери адатта иштетилген кургак заттардын тонунда 10–20 кг полимерди жумшатат, ал эми шпиндельдүү чополорду кургатуучу машиналар көбүнчө 6–15 кг/тонна диапазонунда, айрыкча жогорку катуу заттарды камтыган чополорду иштеткенде, тиимдүү иштейт. Шпиндельдүү механизмдин күчтүүрөк механикалык кысымы катуу-суюк бөлүнүшүн ишке ашыруу үчүн полимер химиясына таянышты азайтат. Бирок, ар бир технология үчүн конкреттүү полимер түрү маанилүү: белт пресстери көбүнчө орточо басымда жакшы иштеген жогорку молекулалык салмактагы катиондук полимерлерди жакшы көрөт, ал эми шпиндельдүү машиналар кэйде кургак паста түзүлүшүнө оптималдуу полэлектролит эритмелеринде жакшы иштейт. Пастанын кургактыгын оптималдаштыруу боюнча чечим кабыл алуучу башкаруу кызматкерлери бул шарттоо чыгымдарын циклдик бюджеттик эсептөөлөргө милдеттүү түрдө киргизиши керек.
Орнотуу, техникалык кызмат көрсөтүү жана операциялык масштабдоо
Тайгак, капиталдык инвестициялар жана орнотуу кыйынчылыгы
Белт пресстери аркылуу сууну тазалоо үчүн материал бир нече басымдык зоналары боюнча толук узундугуна жетип, жетиштүү дегидратацияга жетишип калышы керек, ошондуктан аларга көбүрөөк жер керек. Саатына 50 куб метр суу тазалоого мүмкүндүк берген стандарт белт пресси 8–12 метр жерди ээлейт. Шнек типтеги коңгуроттордун ичинде бүткүл чамалуу сууну тазалоо процесси компакттуу вертикалдык же горизонталдык резервуарда жүрөт, ошондуктан алардын тайгагы эквиваленттүү капаситеттеги белт системаларына салыштырғанда 40–60% га азайтат. Капиталдык чыгымдар да бул айырманы чагылдатат: орточо көлөмдөгү объекттер үчүн белт пресстеринин баасы жалпысынан 250 000–500 000 АКШ долларын түзөт, ал эми шнек пресстеринин баасы ошол эле диапазондо болгону менен, тайгагынын бирдиктүү бөлүгүнө туура келген өтүштүн көлөмүн көбүрөөк камсыз кылат. Орнотуу кыйынчылыгы шнек технологиясына караганда артыкчылык берет, анткени бул жабдууларга негизди түзүү иштери жөнөкөй, пайдалануу башталганда операциялык түзөтүүлөр аз, полимерди киргизүү чекиттеринин түзүлүшү да жөнөкөй.
Колдонуу жана түзөтүүгө кирүүгө ыңгайлуулук жана компоненттердин туруктуулугу
Белт пресстери белтти тартуу, роликтерди түзөтүү жана шлам жана шарттоочу химикаттар менен даамынан туруп тез износ болгондуктан, пластиналарды алмаштырууну талап кылат. Гравитациялык суу агызып чыгаруу зонасы жана басым зонасында износ болгон беттер бар, алардын тегиздигин текшерүү жана түзөтүүнүн мезгилдүүлүгү талап кылынат. Шлангдык шламды суюктуктан ажыратуучу машиналар механикалык күчтү шлангдын кадамдарына, подшипниктерге жана перфорацияланган экрандын бөлүктөрүнө концентрациялайт, бирок бул компоненттер орточо убакытта алмаштырылат, анткени алар сырткы ластыруу факторлорунан корголгон жабык корпус ичинде иштейт. Жумушчу кызматкерлер көпчүлүк учурда шлангдык пресстерге күн сайын көбүрөөк түзөтүүлөр керек эмес, бирок подшипниктерди түзөтүү жана шлангдын кадамдарынын износу боюнча баалоо торттун кургактыгын оптималдуу сактоо үчүн зарыл. Белт пресстеринин технологиясы туруктуу натыйжалуулуктун диапазонун сактоо үчүн активдүү иштөөнү талап кылат.
Колдонуу үчүн жарактуулук жана чечим критерийлери
Чөп-чөптүн сапаты жана ташылуучу материалдын сапатынын өзгөрүшү
Бул технологиялардын арасындагы тандоо негизинен ташылуучу чөп-чөптүн сапатына байланыштуу. Белт пресстери чөп-чөптүн түрлүү составын жакшы иштетет, анткени бир нече басым зоналары операторлорго компрессияны өз алдынча ылдамдатууга мүмкүндүк берет, ошондой эле жабдуулар кургак заттардын концентрациясындагы талааларга механикалык зыян келтирбейт. Спиральдүү жабдуулар чөп-чөптүн составы салыштырмалуу туруктуу болгондо оптималдуу иштейт, анткени туруктуу камера геометриясы күтүлгөн дисплейсмент жана басым профилдерин түзөт. Биринчи чөп-чөп менен экинчи биосолиддерди аралаштырып иштетүүчү объекттер үчүн белт пресстери иштөөнүн көбүрөөк эластичдүүлүгүн камсыз кылат. Негизинен экинчи чөп-чөп же анаэробдук тазаланган материалдарды иштетүүчү объекттер үчүн спиральдүү пресстери катуу жана суюк фазанын жакшы бөлүнүшүн жана кекемдин кургактыгын оптималдашын камсыз кылат, бул учурда иштөөнүн көп түзөтүштөрү талап кылынбайт.
Жабдыктын көлөмү жана узак мөөнөттүү капаситетти пландоо
Кичинекей жана орточо көлөмдөгү жабдыктарда жышылып турган ленталуу пресс технологиясын тандашат, анткени айрым бирдиктердин көлөмү салыштырмалуу түрдө сызыктуу өсөт; экинчи ленталуу пресс кошуу менен капаситет так эки эсе артат. Шнек типтеги чамалуу суу ажыратуучу машиналар бирдиктин көлөмүнө туура келген белгилүү өтүштүн жогорку деңгээлин иштеп чыгарат, ошондуктан алар чоң жабдыктар үчүн же жер тилкеси чектелген жерлер үчүн тартымдуу болот. Бир чоң капаситеттүү шнек пресси көп санда кичинекей бирдиктерди алмаштыра алат жана жер тилкесинин аянтынан көпчүлүк иштетет. Кийинки өсүшү үчүн пландаштырылган канализациялык станциялар үчүн шнек технологиясы жакшы модульдук мүмкүнчүлүк түзөт, анткени кийинки капаситетти арттыруу жабдыктын аянтын кеңейтпей, вертикалдуу түрдө жүзөгө ашат. Чыккан чамалуу массанын кургактыгын оптималдаштыруу мүмкүнчүлүгү чоң капаситеттүү жабдыктарда эки платформада да жакшырат, ошондуктан тандалган жабдык тек гана азыркы иштетүү көлөмүн эмес, болжолдонулган өсүштүн траекториясын жана сайттын өнүгүш чектөөлөрүн да чагылдырышы керек.
ССС
Белт пресс дизайнге салыштырганда, винт тиби сладж суу айыру машинасы кандай белгилүү артыкчылыктарга ээ?
Винт тиби жабдуулардын аркылуу алынган торттун кургактыгы жогору болот, аларга аз гана жер керек жана суюктук менен катуу заттарды бөлүш үчүн полимердин азыраак дозасы керек. Үзгүлтүс чыгыш механизмиси туруктуу өз-өзүн реттеген басымды түзөт, бул оператордун көп жолу түзөтүш керегин азайтат. Белт пресстери ар түрлүү кире токойлор үчүн жакшы иштейт жана басымдын бир нече башка зоналарын башка-башка түрдө башкарууга мүмкүндүк берет, ошондуктан сладж составы көп өзгөрсө, аларды колдонуу тажрыйбалуу.
Белт пресстери менен винт пресстери технологияларында торттун кургактыгын оптималдаштыруу максаттары кандай айырмаланат?
Белт пресстери жалпысынан суу ажыратылган кектиктин 18%–25% катуу заттарын, ал эми винт тиби түзүлүштөгү коозулуштар көпчүлүкдө шамалдуулыкка жана полимердик шарттоого байланыштуу 22%–30% катуу заттарын чыгарат. Винт пресстери катуу-суюк ажыратууда жукараак жана туруктуураак кире токтун үчүн жакшы иштейт, ал эми белт системалары айланадагы шамалдуулугунун сапаты өзгөрүп турган объекттер үчүн модулдук басымдын контролун камсыз кылат. Ар кандай технологиянын чыгаруучулугу кире токтун шарттоосуна, кургак катуу заттардын концентрациясына жана коозулуштун өзгөчөлүктөрүнө байланыштуу.
Кайсы технология төмөн караңгылык жана операциялык көзөмөл талап кылат?
Спиралдуу шампуньдагы чөп тазалоочу машиналардын ичинде ичке бөлүктөрдүн жабык корпусу менен корголгондуктан жана механизм туруктуу айлануу тездигинде иштегендиктен, алардын кадимки түзөтүүлөрү сейрек керек болот. Белт пресстери басымдын аймагын түзөтүү, белттин керилүүсүн түзөтүү жана пила тозушун башкаруу үчүн активдүү көзөмөлдү талап кылат. Бирок, эки технология да торттун кургактыгын оптималдуу сактоо жана иштөөдөгү кыйрылууларды болтурбоо үчүн регулярдуу текшерүү жоспору жана бөлүктөрдү алмаштыруу программаларын талап кылат.
 EN