A escolha entre uma premsa de correia e uma premsa de parafuso para desidratação de lodo representa uma das decisões mais críticas no projeto e na operação de instalações de tratamento de águas residuais. Ambas as tecnologias abordam o desafio fundamental da separação sólido-líquido, mas empregam princípios mecânicos fundamentalmente distintos, os quais influenciam diretamente a otimização da secura do bolo, os custos operacionais e o desempenho sistêmico a longo prazo. Compreender essas diferenças permite que os gestores de instalações selecionem a abordagem de desidratação que melhor se alinha aos seus volumes de processamento, às características do lodo e aos seus objetivos de sustentabilidade.
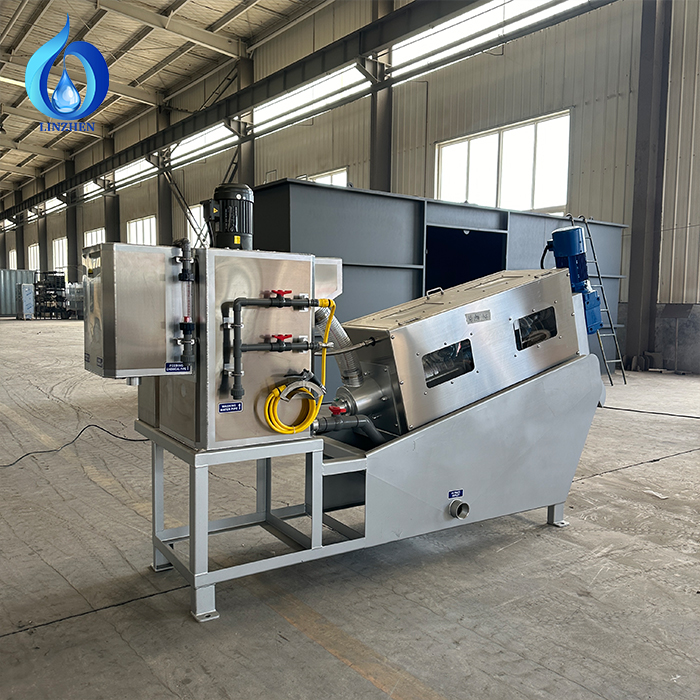
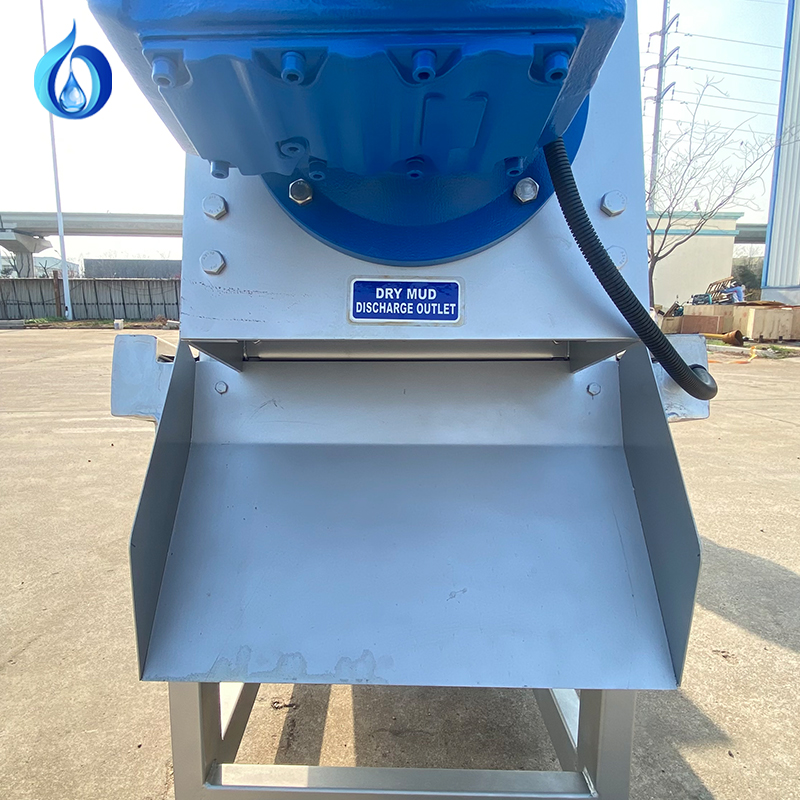
Embora ambas as tecnologias pertençam à ampla categoria de equipamentos mecânicos de desidratação, suas arquiteturas operacionais divergem significativamente. Uma prensa de correia baseia-se em correias transportadoras contínuas que comprimem e drenam lodo por meio da gravidade e da pressão aplicadas sequencialmente em múltiplas zonas. Em contraste, um tipo parafuso máquina de desidratação de lodo utiliza um mecanismo de parafuso de Arquimedes que comprime progressivamente o lodo dentro de uma carcaça fixa, forçando o líquido a atravessar paredes perfuradas enquanto move os sólidos em direção a uma saída de descarga. Essas diferenças de projeto resultam em variações mensuráveis na otimização da secura do bolo, na consistência da capacidade de processamento, na demanda energética e nos requisitos de manutenção.
Projeto Mecânico e Princípios de Separação
Arquitetura da Prensa de Correia e Recuperação de Fluidos
As prensas de correia empregam uma abordagem em camadas para a separação sólido-líquido. O lodo condicionado entra na parte superior do equipamento entre duas correias permeáveis que começam a se mover para baixo. A zona de drenagem por gravidade permite a separação inicial da água livre sem pressão aplicada, enquanto zonas subsequentes de pressão introduzem forças de compressão progressivamente maiores. As correias permanecem flexíveis, permitindo que o bolo de lodo se deforme e libere a água retida ao longo de toda a sequência de compressão. Essa abordagem gradual e em múltiplos estágios tende a gerar níveis de secagem do bolo entre 18% e 25% de teor de sólidos, dependendo da qualidade do lodo e da química do condicionamento.
Mecanismo da Prensa de Parafuso e Consolidação do Bolo
Equipamentos do tipo parafuso operam com base em princípios de deslocamento contínuo. Lodo bruto ou condicionado entra numa câmara cónica fixa, onde um parafuso interno gira a velocidades controladas, normalmente entre 10 e 25 rotações por minuto. À medida que o parafuso impulsiona o lodo em direção à saída, o diâmetro da câmara diminui, gerando compressão volumétrica e forçando o líquido a atravessar secções perfuradas posicionadas estrategicamente. A configuração rígida do parafuso e da carcaça permite uma compressão mais intensa comparada com correias flexíveis, conseguindo frequentemente otimizar a secura do bolo entre 22 % e 30 % de sólidos para lodos municipais padrão. O mecanismo de deslocamento contínuo garante uma excelente separação sólido-líquido para matérias-primas mais espessas e viscosas.
Desempenho operacional e otimização da secura do bolo
Consistência do caudal e controlo da pressão
O desempenho da prensa de correia depende fortemente da manutenção de uma velocidade constante da correia, da sequência adequada de pressão e da dosagem precisa do polímero. Essas máquinas destacam-se ao lidar com composições variáveis de lodo, pois os operadores podem ajustar as zonas de pressão de forma independente e reduzir a velocidade da correia quando as condições de alimentação mudam. As prensas de parafuso oferecem uma flexibilidade operacional distinta: mantêm uma velocidade de rotação constante, mas a pressão de descarga aumenta automaticamente quando o volume ou a concentração do lodo sobem. Esse comportamento autorregulador garante excelente consistência em instalações com matéria-prima relativamente estável, mas pode exigir sistemas de controle de torque a jusante para evitar sobrecargas durante perturbações. A otimização da umidade do bolo nas unidades de parafuso normalmente reflete faixas de desempenho mais previsíveis, pois a compressão mecânica permanece proporcional à velocidade de rotação do parafuso e à massa de lodo de entrada.
Requisitos de Condicionamento com Polímero e Consumo de Produtos Químicos
Ambas as tecnologias exigem condicionamento químico, mas suas demandas por polímeros diferem substancialmente. As prensas de correia normalmente consomem de 10 a 20 quilogramas de polímero por tonelada de sólidos secos processados, enquanto as máquinas de desidratação de lodo do tipo parafuso frequentemente operam de forma eficaz com 6 a 15 quilogramas por tonelada, especialmente ao tratar matérias-primas com teor mais elevado de sólidos. A maior compressão mecânica proporcionada pelo mecanismo de parafuso reduz a dependência da química do polímero para alcançar a separação sólido-líquido. Contudo, o tipo específico de polímero é significativamente importante para cada tecnologia: as prensas de correia costumam favorecer polímeros catiônicos de alto peso molecular que funcionam bem sob pressão moderada, enquanto os parafusos, por vezes, apresentam melhor desempenho com soluções de polieletrólitos otimizadas para a formação de tortas mais espessas. Os gestores de instalações que avaliam a otimização da umidade da torta devem incorporar esses custos de condicionamento nos cálculos orçamentários do ciclo de vida.
Instalação, Manutenção e Escalabilidade Operacional
Pegada, Investimento de Capital e Complexidade de Instalação
As prensas de correia normalmente exigem maior área de piso, pois o material deve percorrer todo o comprimento de múltiplas zonas de pressão para atingir uma desidratação adequada. Uma prensa de correia padrão que processa 50 metros cúbicos por hora ocupa aproximadamente 8 a 12 metros de comprimento no piso. Os equipamentos do tipo parafuso concentram toda a operação de desidratação de lodo dentro de um vaso vertical ou horizontal compacto, reduzindo frequentemente a pegada em 40% a 60% em comparação com sistemas de correia de capacidade equivalente. Os custos de capital refletem essa diferença: as prensas de correia geralmente variam entre 250.000 e 500.000 USD para instalações de médio porte, enquanto as prensas de parafuso abrangem uma faixa semelhante, mas muitas vezes oferecem maior vazão por unidade de área ocupada. A complexidade de instalação favorece a tecnologia de parafuso, pois o equipamento exige trabalhos de fundação mais simples, menos ajustes operacionais durante a colocação em serviço e alinhamento menos complexo dos pontos de injeção de polímero.
Acessibilidade à Manutenção e Durabilidade dos Componentes
As prensas de correia exigem ajuste regular da tensão da correia, manutenção dos rolos e substituições frequentes das lâminas devido ao desgaste causado pela abrasão contínua contra o lodo e os produtos químicos de condicionamento. A zona de drenagem por gravidade e as zonas de pressão possuem superfícies sujeitas a desgaste, exigindo inspeção e ajuste periódicos. As máquinas de desidratação de lodo do tipo parafuso concentram a tensão mecânica nas hélices do parafuso, nos rolamentos e nas seções da tela perfurada; no entanto, esses componentes normalmente apresentam intervalos mais longos entre substituições, pois operam dentro de uma carcaça vedada que reduz a exposição à contaminação ambiental. Os operadores das instalações frequentemente observam que as prensas de parafuso exigem intervenções menos frequentes para ajustes rotineiros, embora a manutenção dos rolamentos e o monitoramento do desgaste das hélices do parafuso continuem essenciais para otimizar de forma contínua a umidade do bolo. A tecnologia de prensas de correia exige supervisão operacional mais ativa para manter faixas de desempenho consistentes.
Adequação da Aplicação e Critérios de Decisão
Características dos Lodos e Variabilidade da Qualidade da Alimentação
A escolha entre essas tecnologias depende significativamente das características do lodo alimentado. As prensas de faixa lidam bem com composições variáveis de lodo, pois as múltiplas zonas de pressão permitem que os operadores modularem a compressão de forma independente, e o equipamento tolera flutuações no teor de sólidos secos sem danos mecânicos. Os equipamentos do tipo parafuso apresentam desempenho ideal quando a composição do lodo permanece relativamente constante, pois a geometria fixa da câmara gera perfis previsíveis de deslocamento e pressão. Para instalações que processam lodo primário misturado com biossólidos secundários, as prensas de faixa oferecem maior flexibilidade operacional. Para instalações que tratam predominantemente lodo secundário ou que manipulam material digerido anaerobicamente com características estáveis, as prensas de parafuso proporcionam excelente separação sólido-líquido e otimização da umidade do bolo, exigindo menos ajustes operacionais.
Escala da Instalação e Planejamento de Capacidade a Longo Prazo
Instalações pequenas a médias frequentemente preferem a tecnologia de prensa de correia, pois as unidades individuais escalonam de forma relativamente linear; adicionar uma segunda prensa de correia simplesmente duplica a capacidade. As máquinas de desidratação de lodo do tipo parafuso alcançam maior produtividade específica por unidade de volume, tornando-as mais atraentes para instalações maiores ou locais com restrições severas de espaço. Uma única prensa de parafuso de grande capacidade pode frequentemente substituir várias unidades menores, ocupando significativamente menos área no piso. Para estações de tratamento de águas residuais que planejam expansão futura, a tecnologia de parafuso oferece modularidade superior, pois aumentos subsequentes de capacidade podem ocorrer verticalmente, sem ampliar a área da instalação. As capacidades de otimização da secura do bolo melhoram em ambas as plataformas com equipamentos de maior capacidade, portanto, a seleção deve refletir não apenas os volumes atuais de processamento, mas também as trajetórias previstas de crescimento e as limitações de desenvolvimento do local.
Perguntas Frequentes
Quais vantagens específicas uma máquina parafusada de desidratação de lodo oferece em comparação com o projeto de prensa de correia?
Equipamentos parafusados normalmente alcançam níveis mais elevados de secura do bolo, exigem menos espaço no piso e demandam menor dosagem de polímero para a separação sólido-líquido. O mecanismo contínuo de deslocamento gera pressão auto-reguladora consistente, minimizando a frequência de ajustes manuais pelo operador. As prensas de correia oferecem flexibilidade superior para matérias-primas variáveis e controle independente de múltiplas zonas de pressão, tornando-as preferíveis quando a composição do lodo flutua significativamente.
Como os objetivos de otimização da secura do bolo diferem entre as tecnologias de prensa de correia e prensa parafusada?
As prensas de correia normalmente alcançam um teor de sólidos de 18% a 25% no bolo desidratado, enquanto equipamentos do tipo parafuso frequentemente produzem de 22% a 30% de sólidos, dependendo das características dos lodos e da condicionamento com polímero. As prensas de parafuso destacam-se na separação sólido-líquido para matérias-primas mais espessas e estáveis, enquanto os sistemas de correia oferecem um controle de pressão mais modular para instalações com qualidades variáveis de lodo. A umidade real do bolo obtida por qualquer uma dessas tecnologias depende do condicionamento da alimentação, da concentração de sólidos secos e dos parâmetros específicos de projeto do equipamento.
Qual tecnologia exige menor manutenção e supervisão operacional?
As máquinas parafuso de desidratação de lodo geralmente exigem ajustes de rotina menos frequentes, pois a carcaça vedada protege os componentes internos e o mecanismo opera a uma velocidade de rotação constante. As prensas de correia exigem monitoramento mais ativo para calibração da zona de pressão, ajuste da tensão da correia e gestão do desgaste das lâminas. Contudo, ambas as tecnologias requerem programas regulares de inspeção e de substituição de componentes para manter a otimização consistente da umidade do bolo e prevenir falhas operacionais.
 EN