Panoramica prodotto
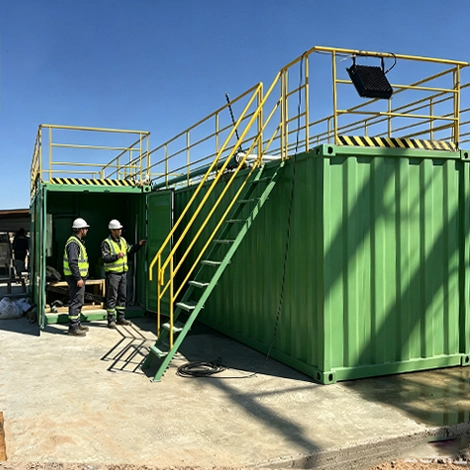
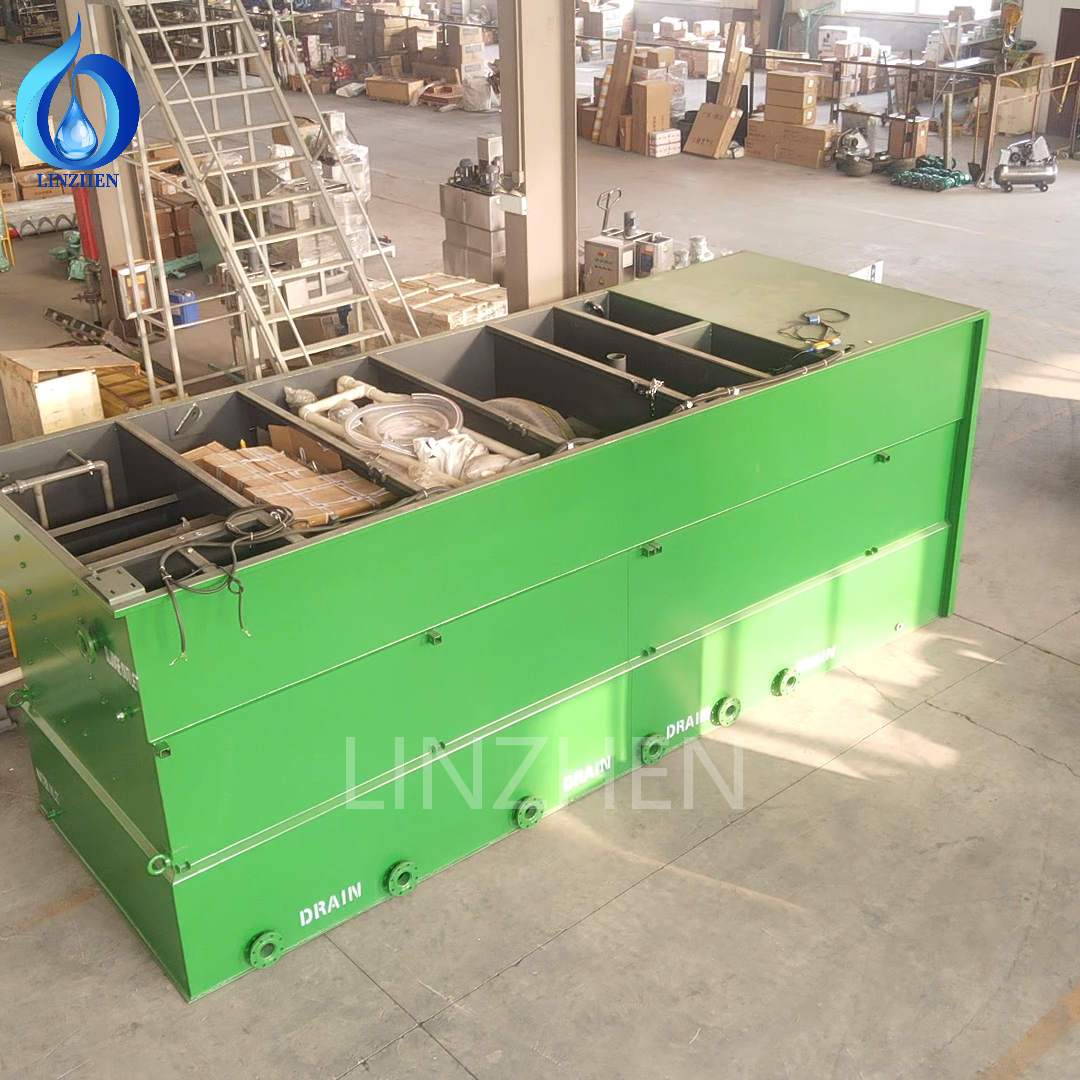
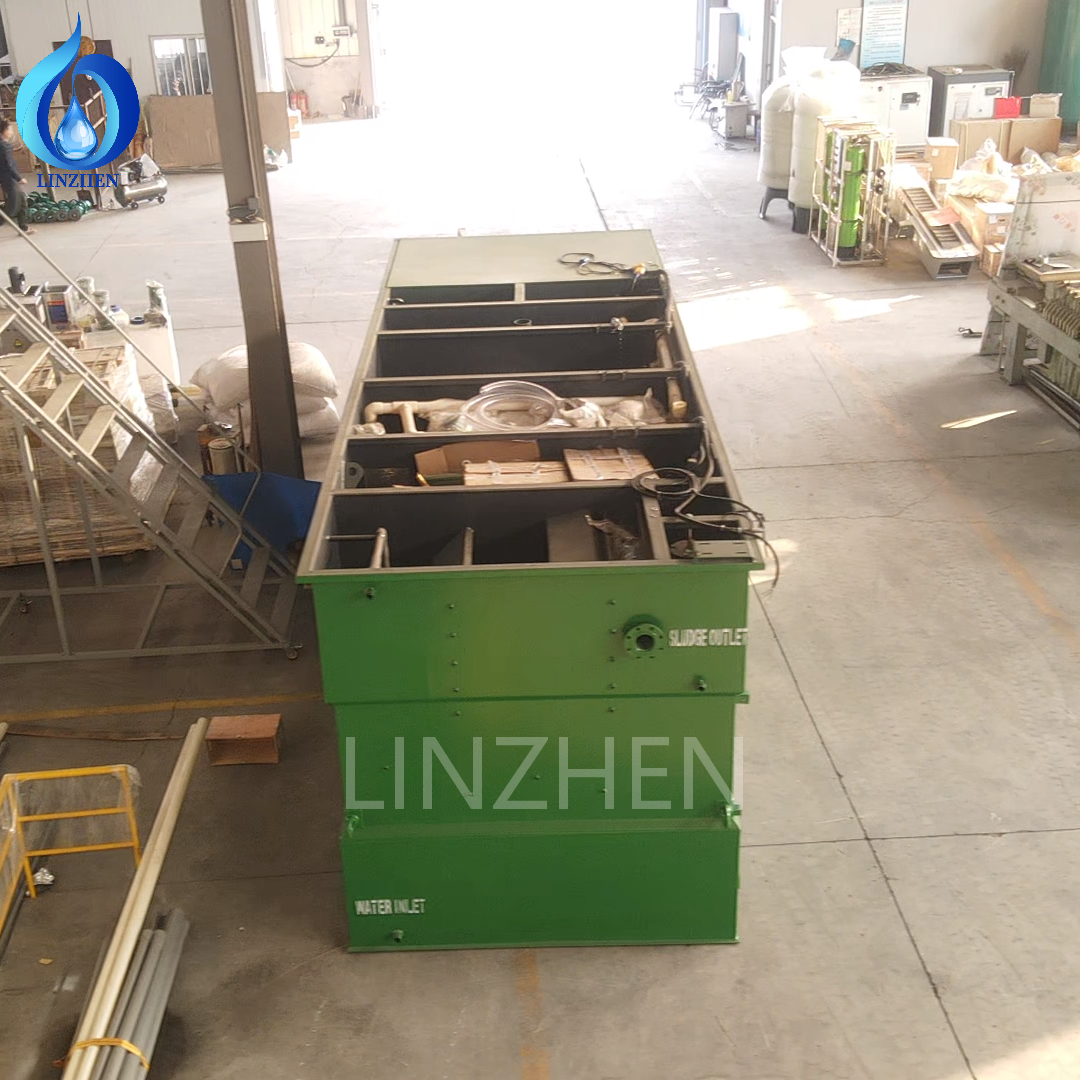
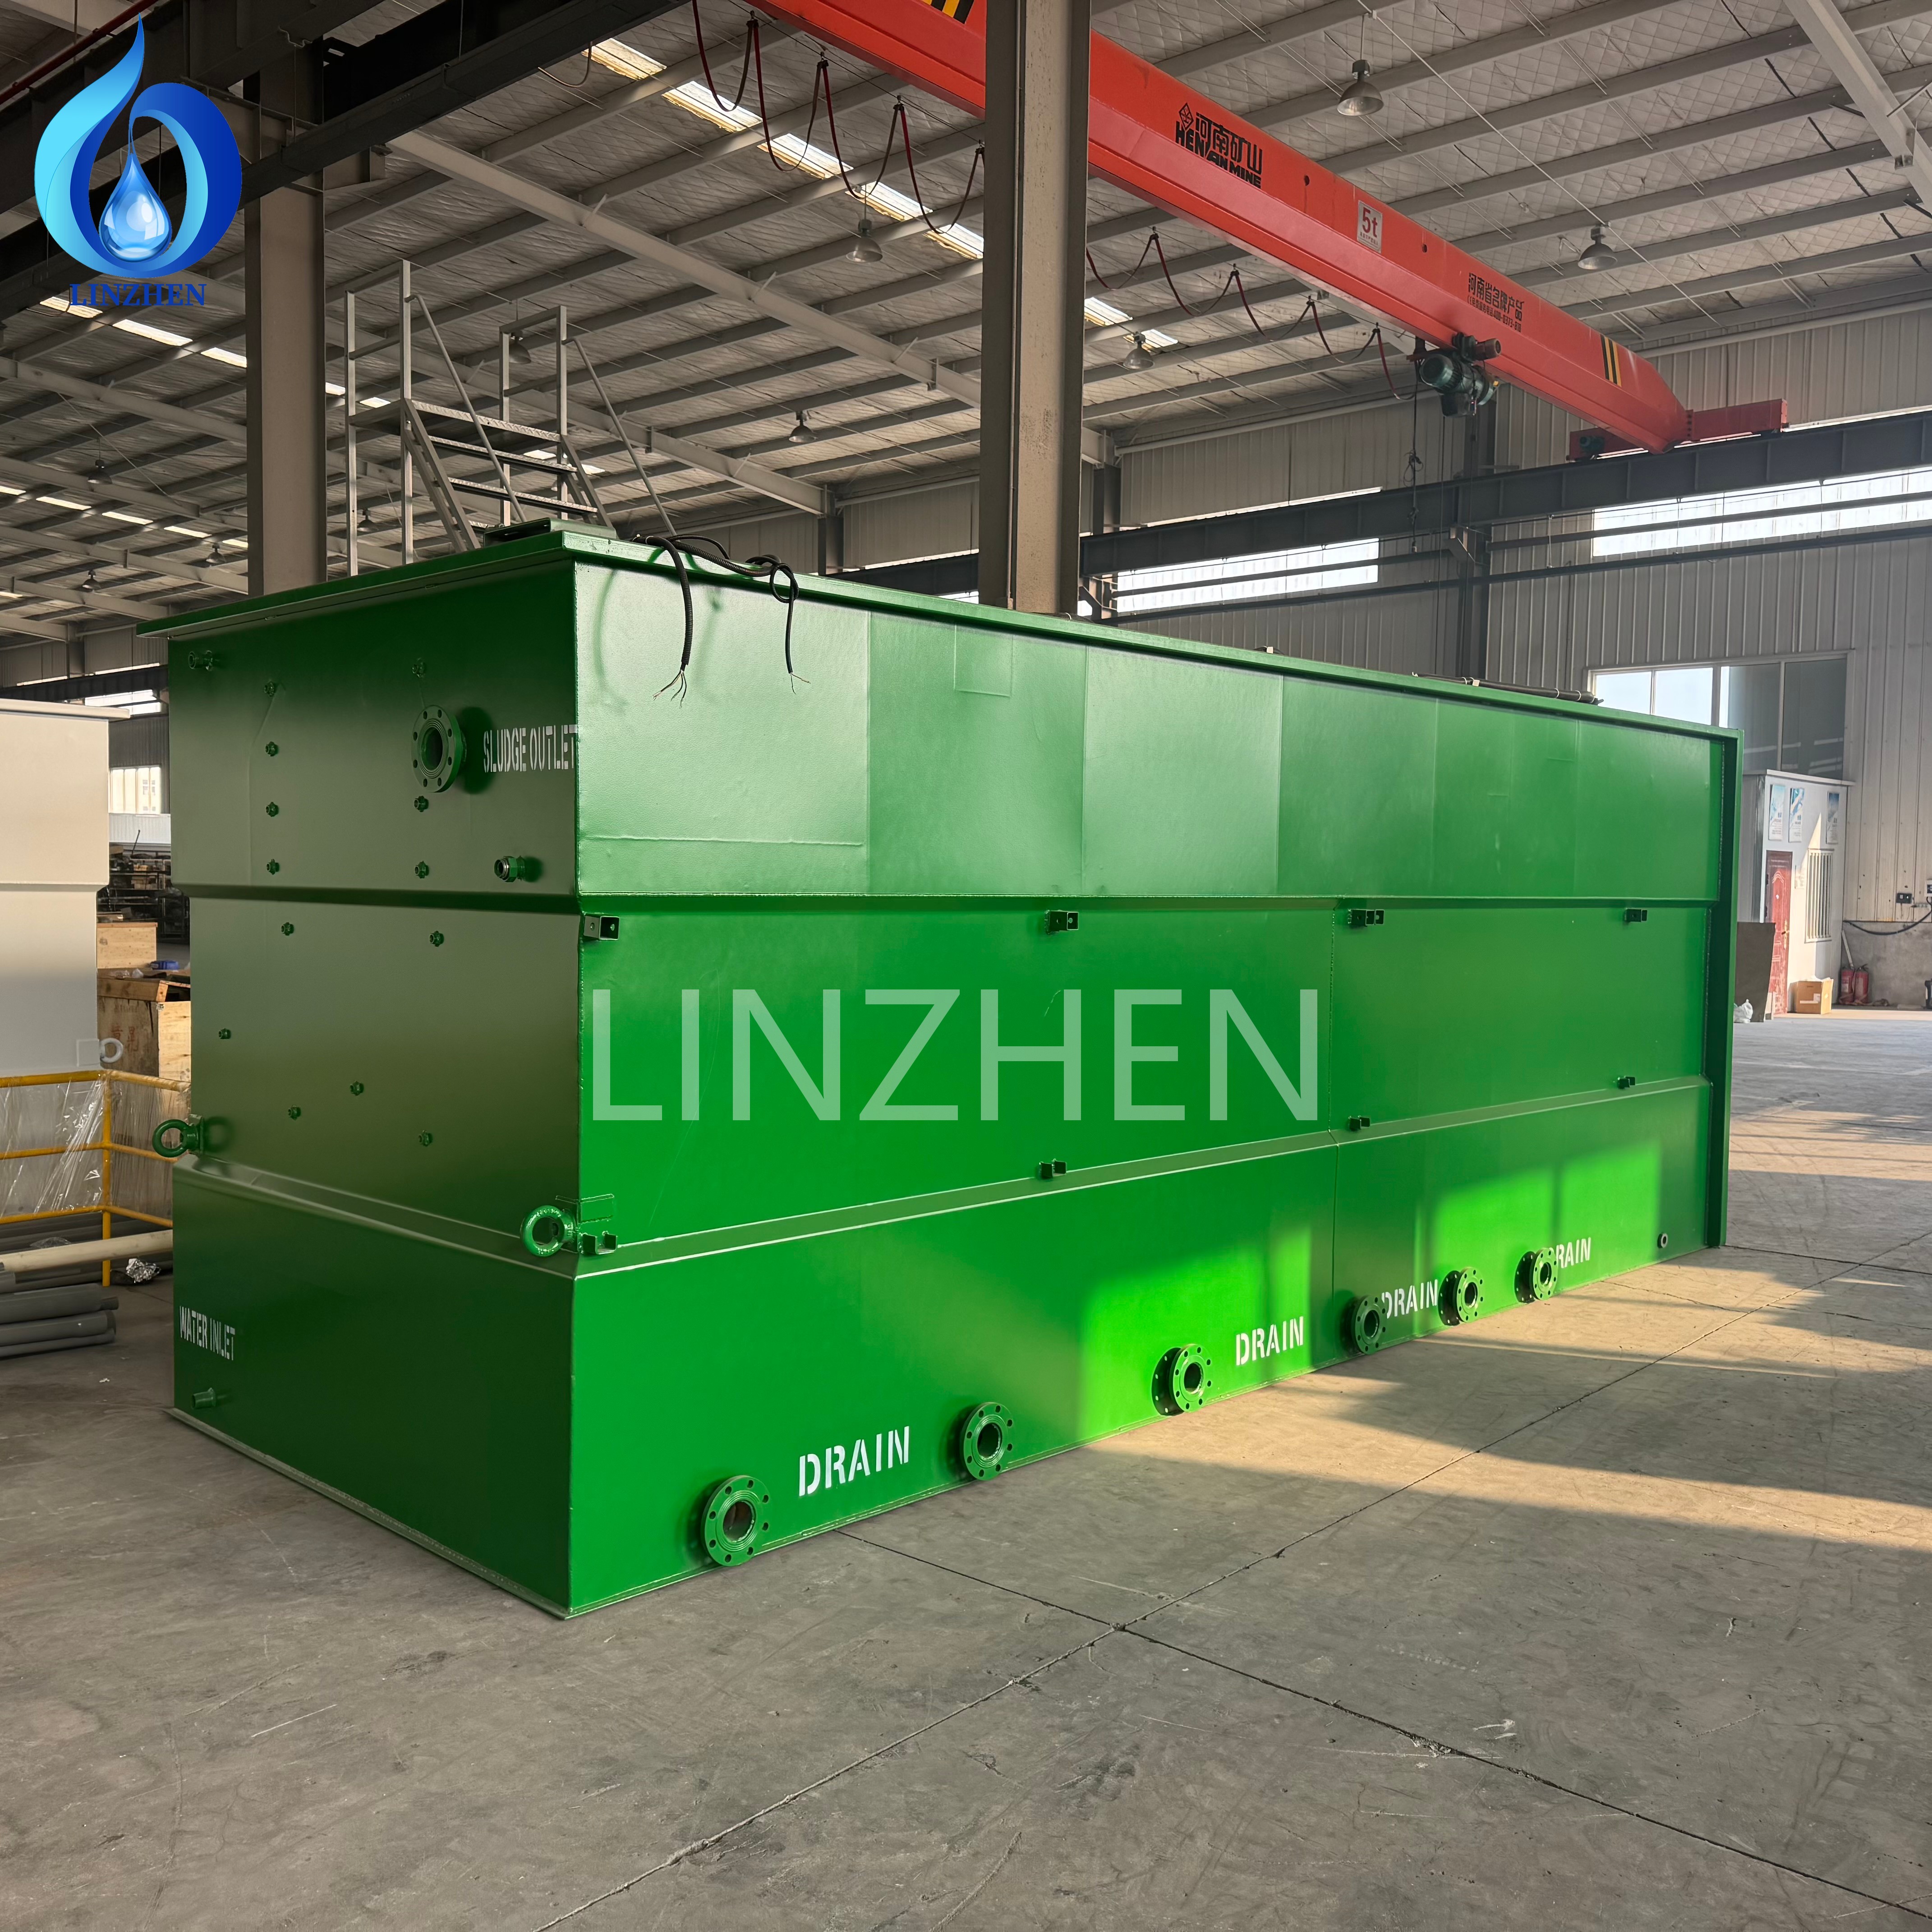
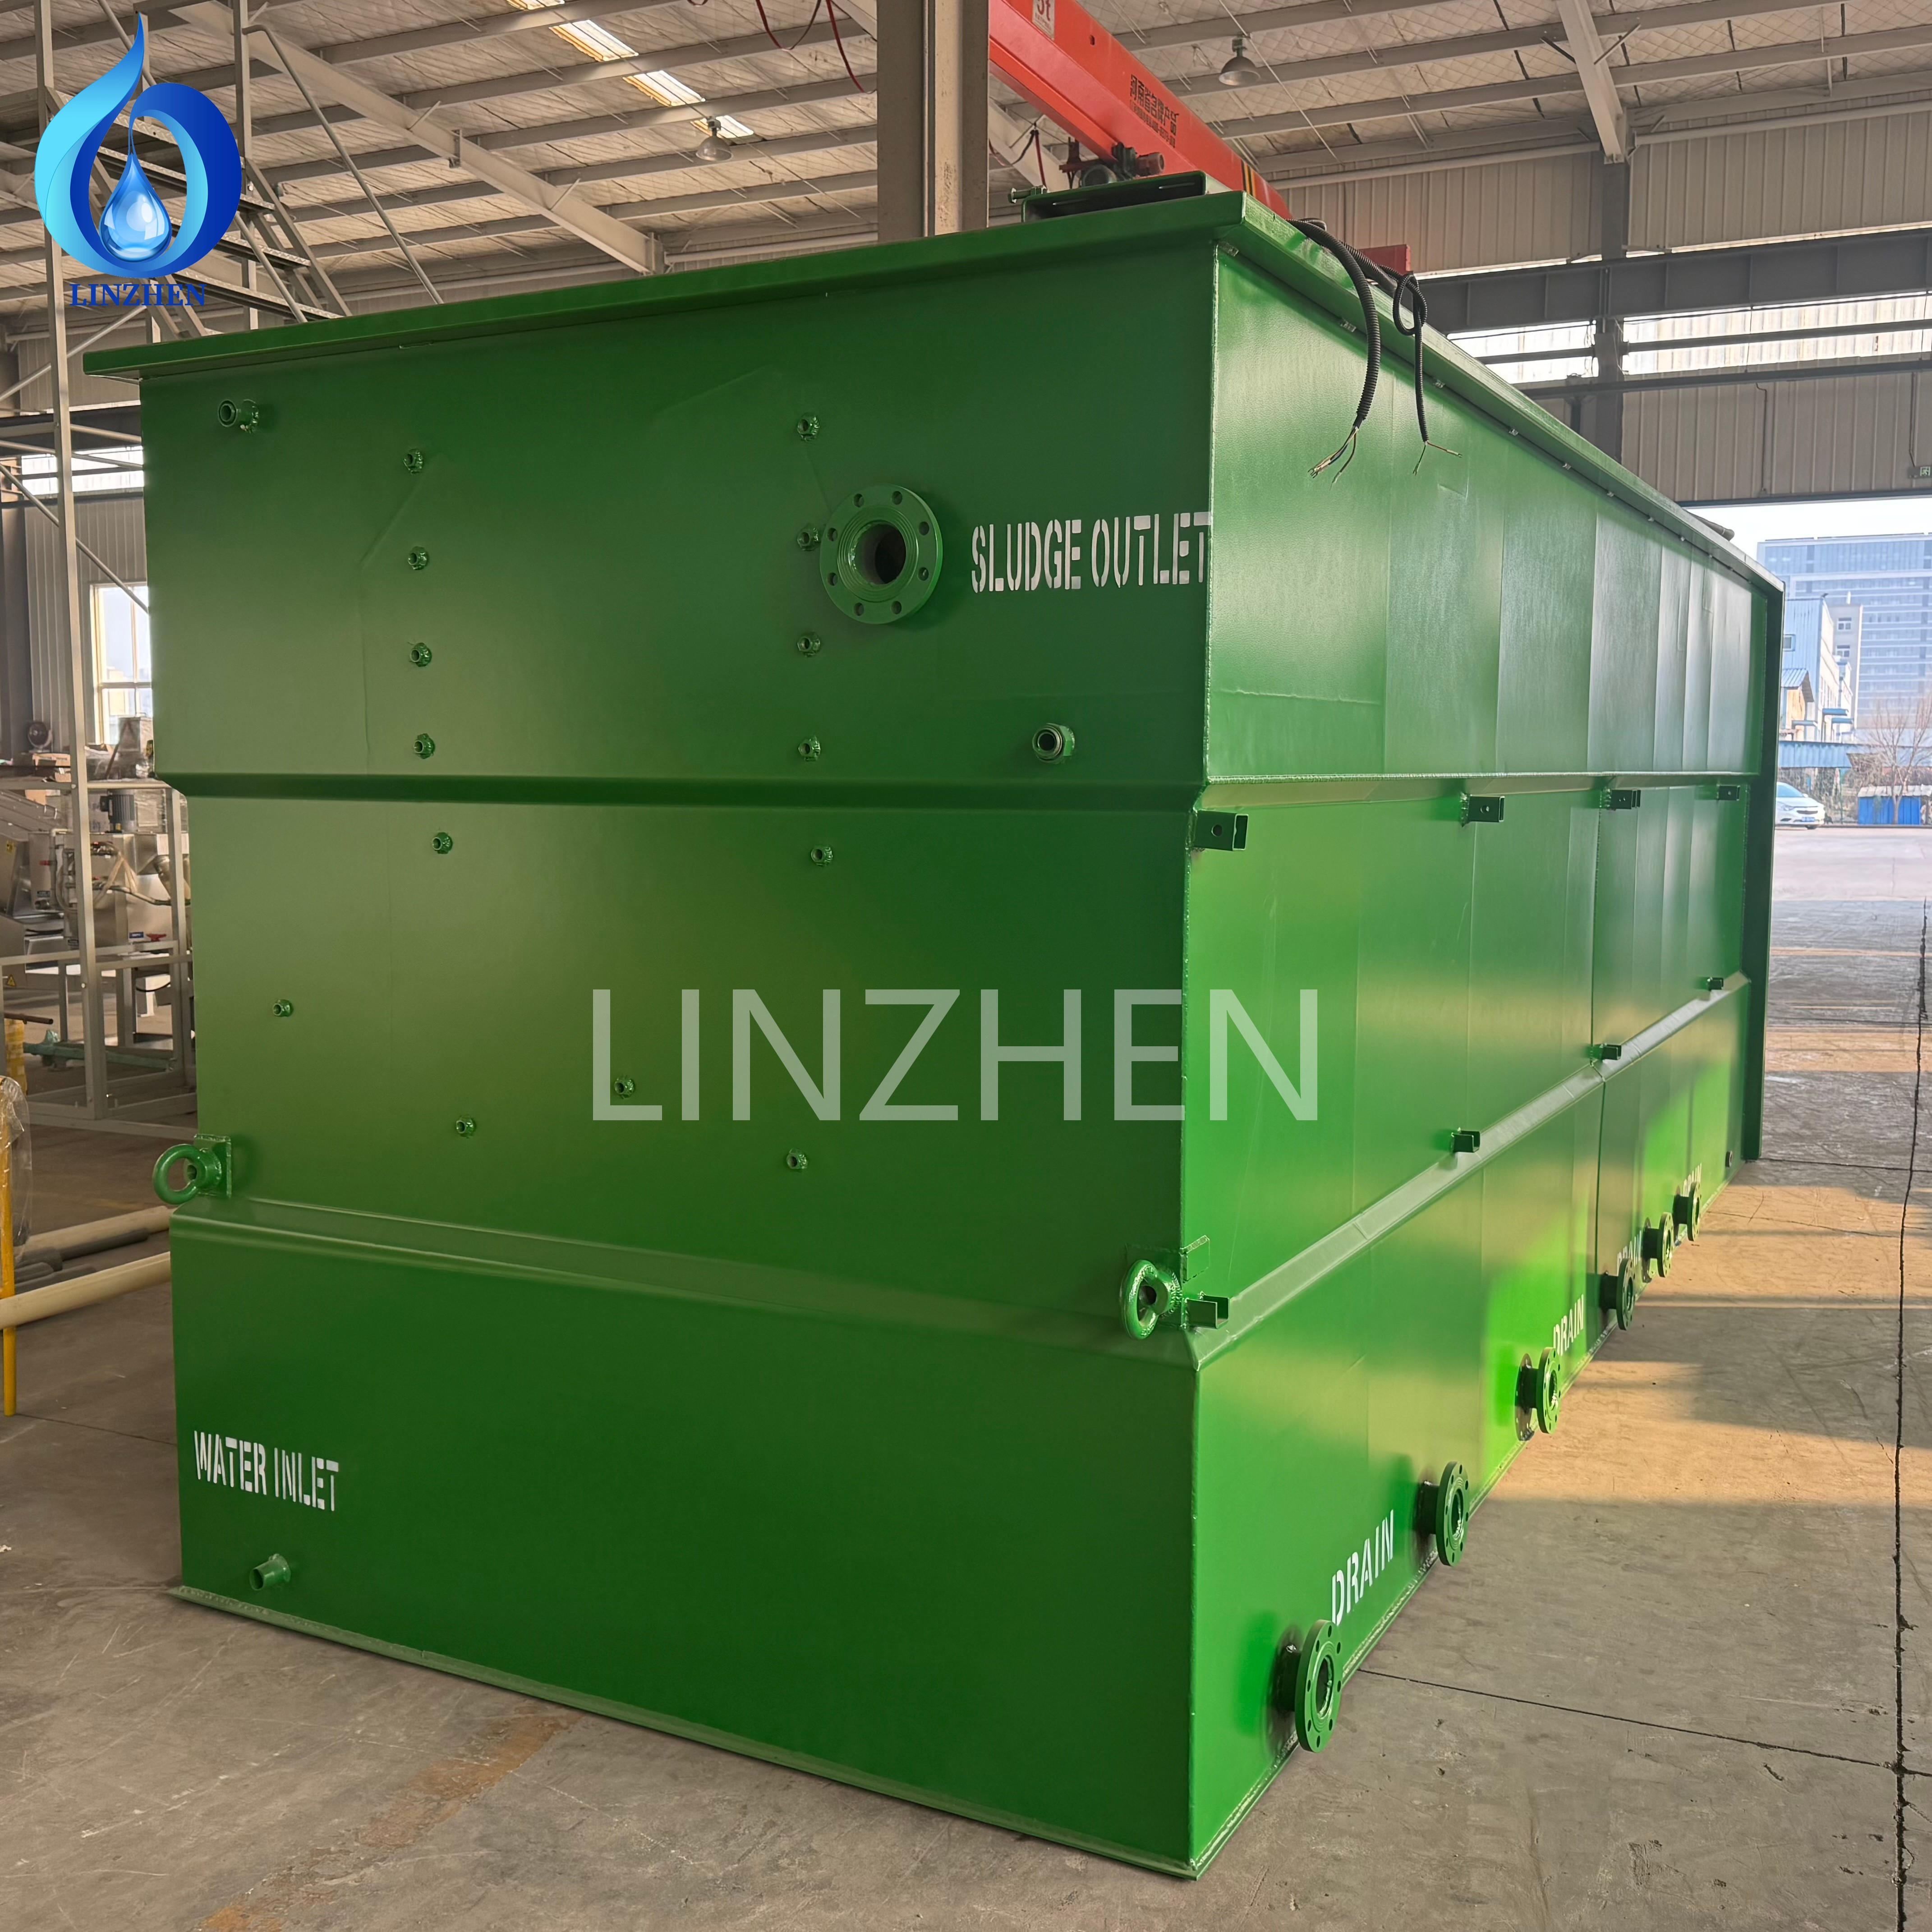
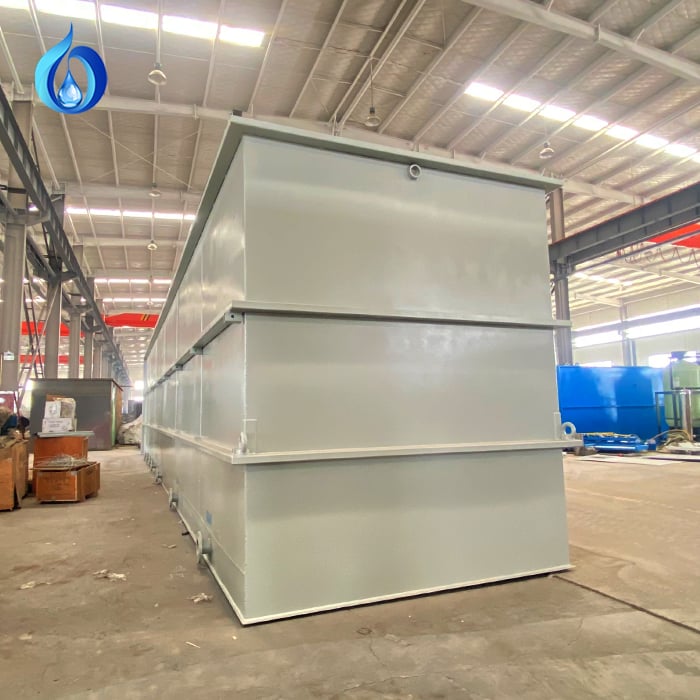
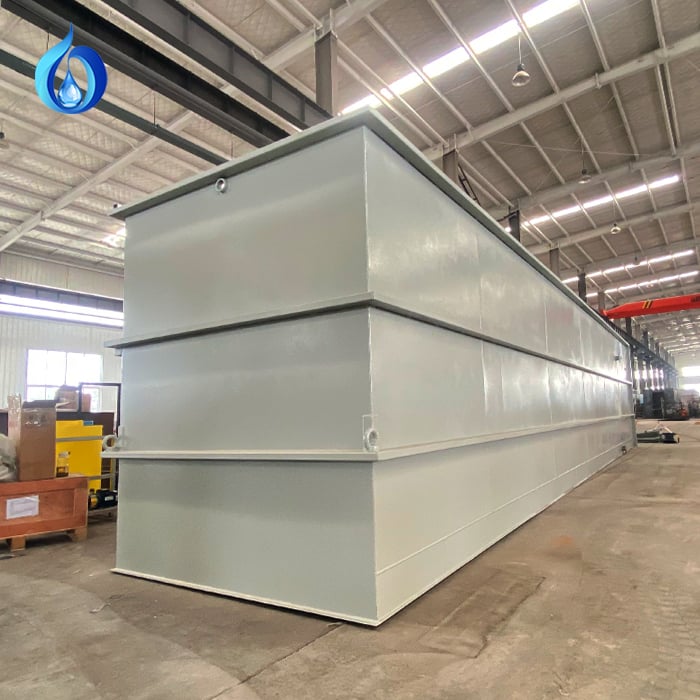
Il LINZHEN Sistema di trattamento acque reflue industriali è una soluzione completa e containerizzata per il trattamento delle acque reflue, progettata per gestire gli effluenti complessi e variabili prodotti dalle moderne strutture manifatturiere. Sviluppato e prodotto in modo indipendente presso il nostro stabilimento di Shandong, Cina, questo sistema integra cinque tecnologie consolidate per il trattamento — Flottazione con aria disciolta (DAF) ,Reattore a letto mobile con biofilm (MBBR) ,Reattore a membrana (MBR) ,Reattore a lotto sequenziale (SBR) e la Trattamento biologico AO (anossico-ossico) — in un unico pacchetto plug-and-play.
Con una capacità di trattamento stabile fino a 10.000 litri all’ora , il sistema è progettato per rimuovere COD, BOD, azoto ammoniacale (NH₃-N), solidi sospesi (SS), oli, grassi e fosforo da flussi di acque reflue industriali. Il corpo principale è realizzato in Acciaio inossidabile S304 (con acciaio al carbonio opzionale) per un’eccellente saldabilità, resistenza al calore, resistenza alla corrosione e resistenza a basse temperature, garantendo una lunga durata in ambienti industriali severi.
Il sistema supporta sia il funzionamento Completamente automatico tramite PLC che il controllo manuale, riducendo drasticamente i costi giornalieri di manodopera e gestione per gli operatori dell’impianto. L’effluente trattato soddisfa costantemente gli standard locali di scarico ed è riutilizzabile come acqua rigenerata nei processi industriali.
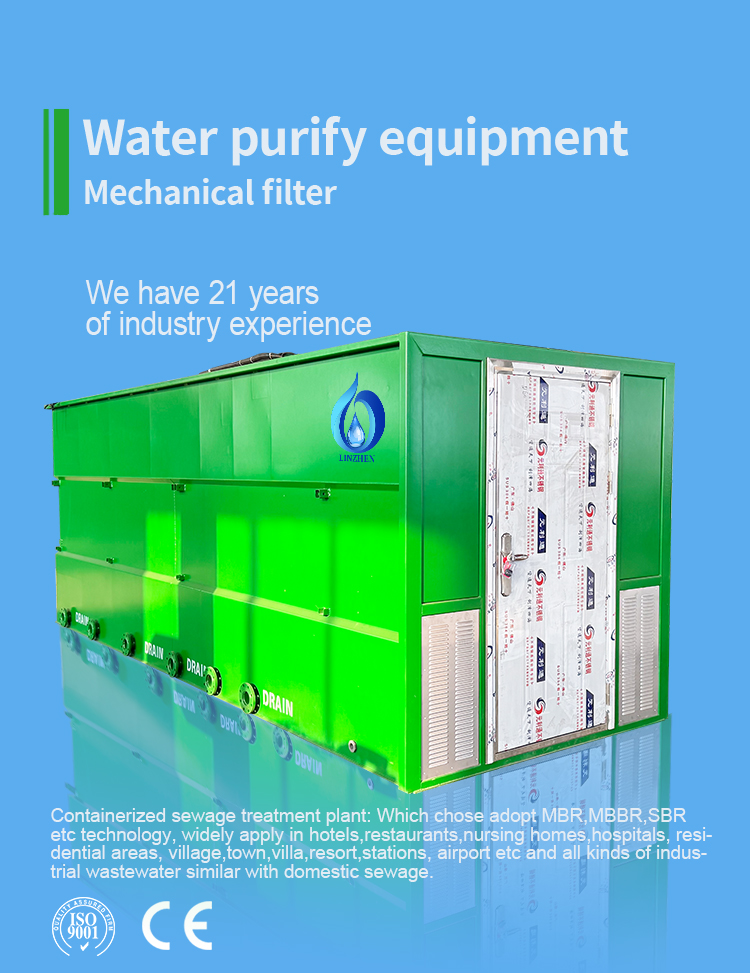
Che cos’è la tecnologia MBR?
Reattore a membrana (MBR) è una tecnologia avanzata di trattamento delle acque reflue sviluppata dalla fine del XX secolo che consente la combinazione efficiente di tecnologia di separazione mediante membrana dotato di trattamento biologico l'unità di separazione mediante membrana sostituisce il tradizionale processo a fanghi attivi e l’unità filtrante convenzionale: la sua elevata capacità di separazione riduce la torbidità dovuta ai solidi sospesi (SS) a vicino a Zero .
Due parametri fondamentali del processo — Tempo di ritenzione idraulica (HRT) e Tempo di ritenzione dei fanghi (SRT) — sono completamente separati, il che garantisce una qualità stabile dell’acqua in uscita, riutilizzabile senza trattamento terziario l’elevata sicurezza, efficienza economica ed efficacia della tecnologia MBR ampliano notevolmente lo spettro di applicazione del riciclo delle acque reflue industriali.
Componenti del flusso di processo
Il trattamento integrato comprende:
- Rastrello meccanico — rimuove i detriti grossolani e i solidi di grandi dimensioni
- Serbatoio di equalizzazione — bilancia la portata e il carico inquinante
- Serbatoio anossico/anaerobico — supporta la denitrificazione
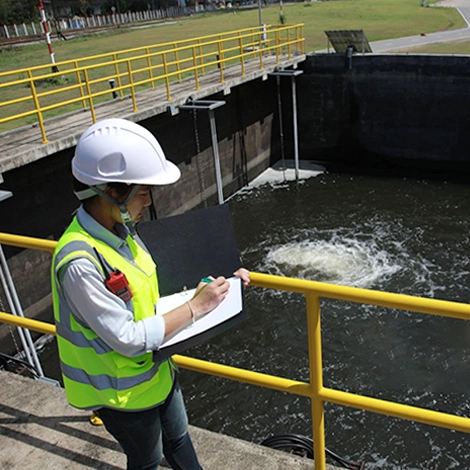
- Matrice di aerazione — fornisce ossigeno ai processi biologici
- Serbatoio del reattore biologico a membrana (MBR) — combina il fango attivo con la filtrazione a membrana
- Componente di separazione a membrana — trattiene fisicamente la biomassa e i solidi
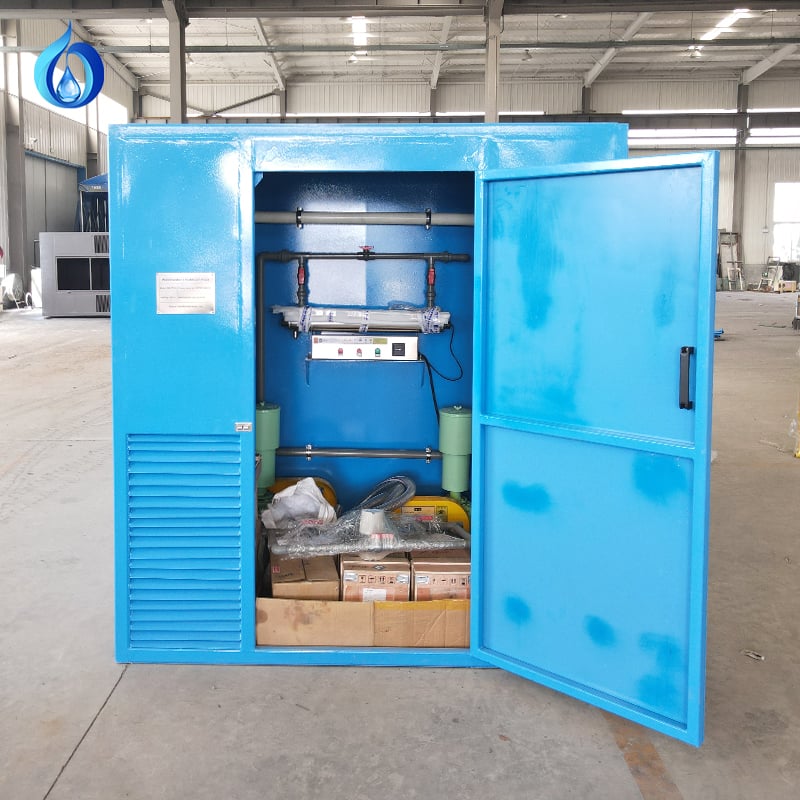
- Sistema di disinfezione dell'acqua — elimina i patogeni
- Sistema di pulizia chimica in linea — mantiene le prestazioni della membrana
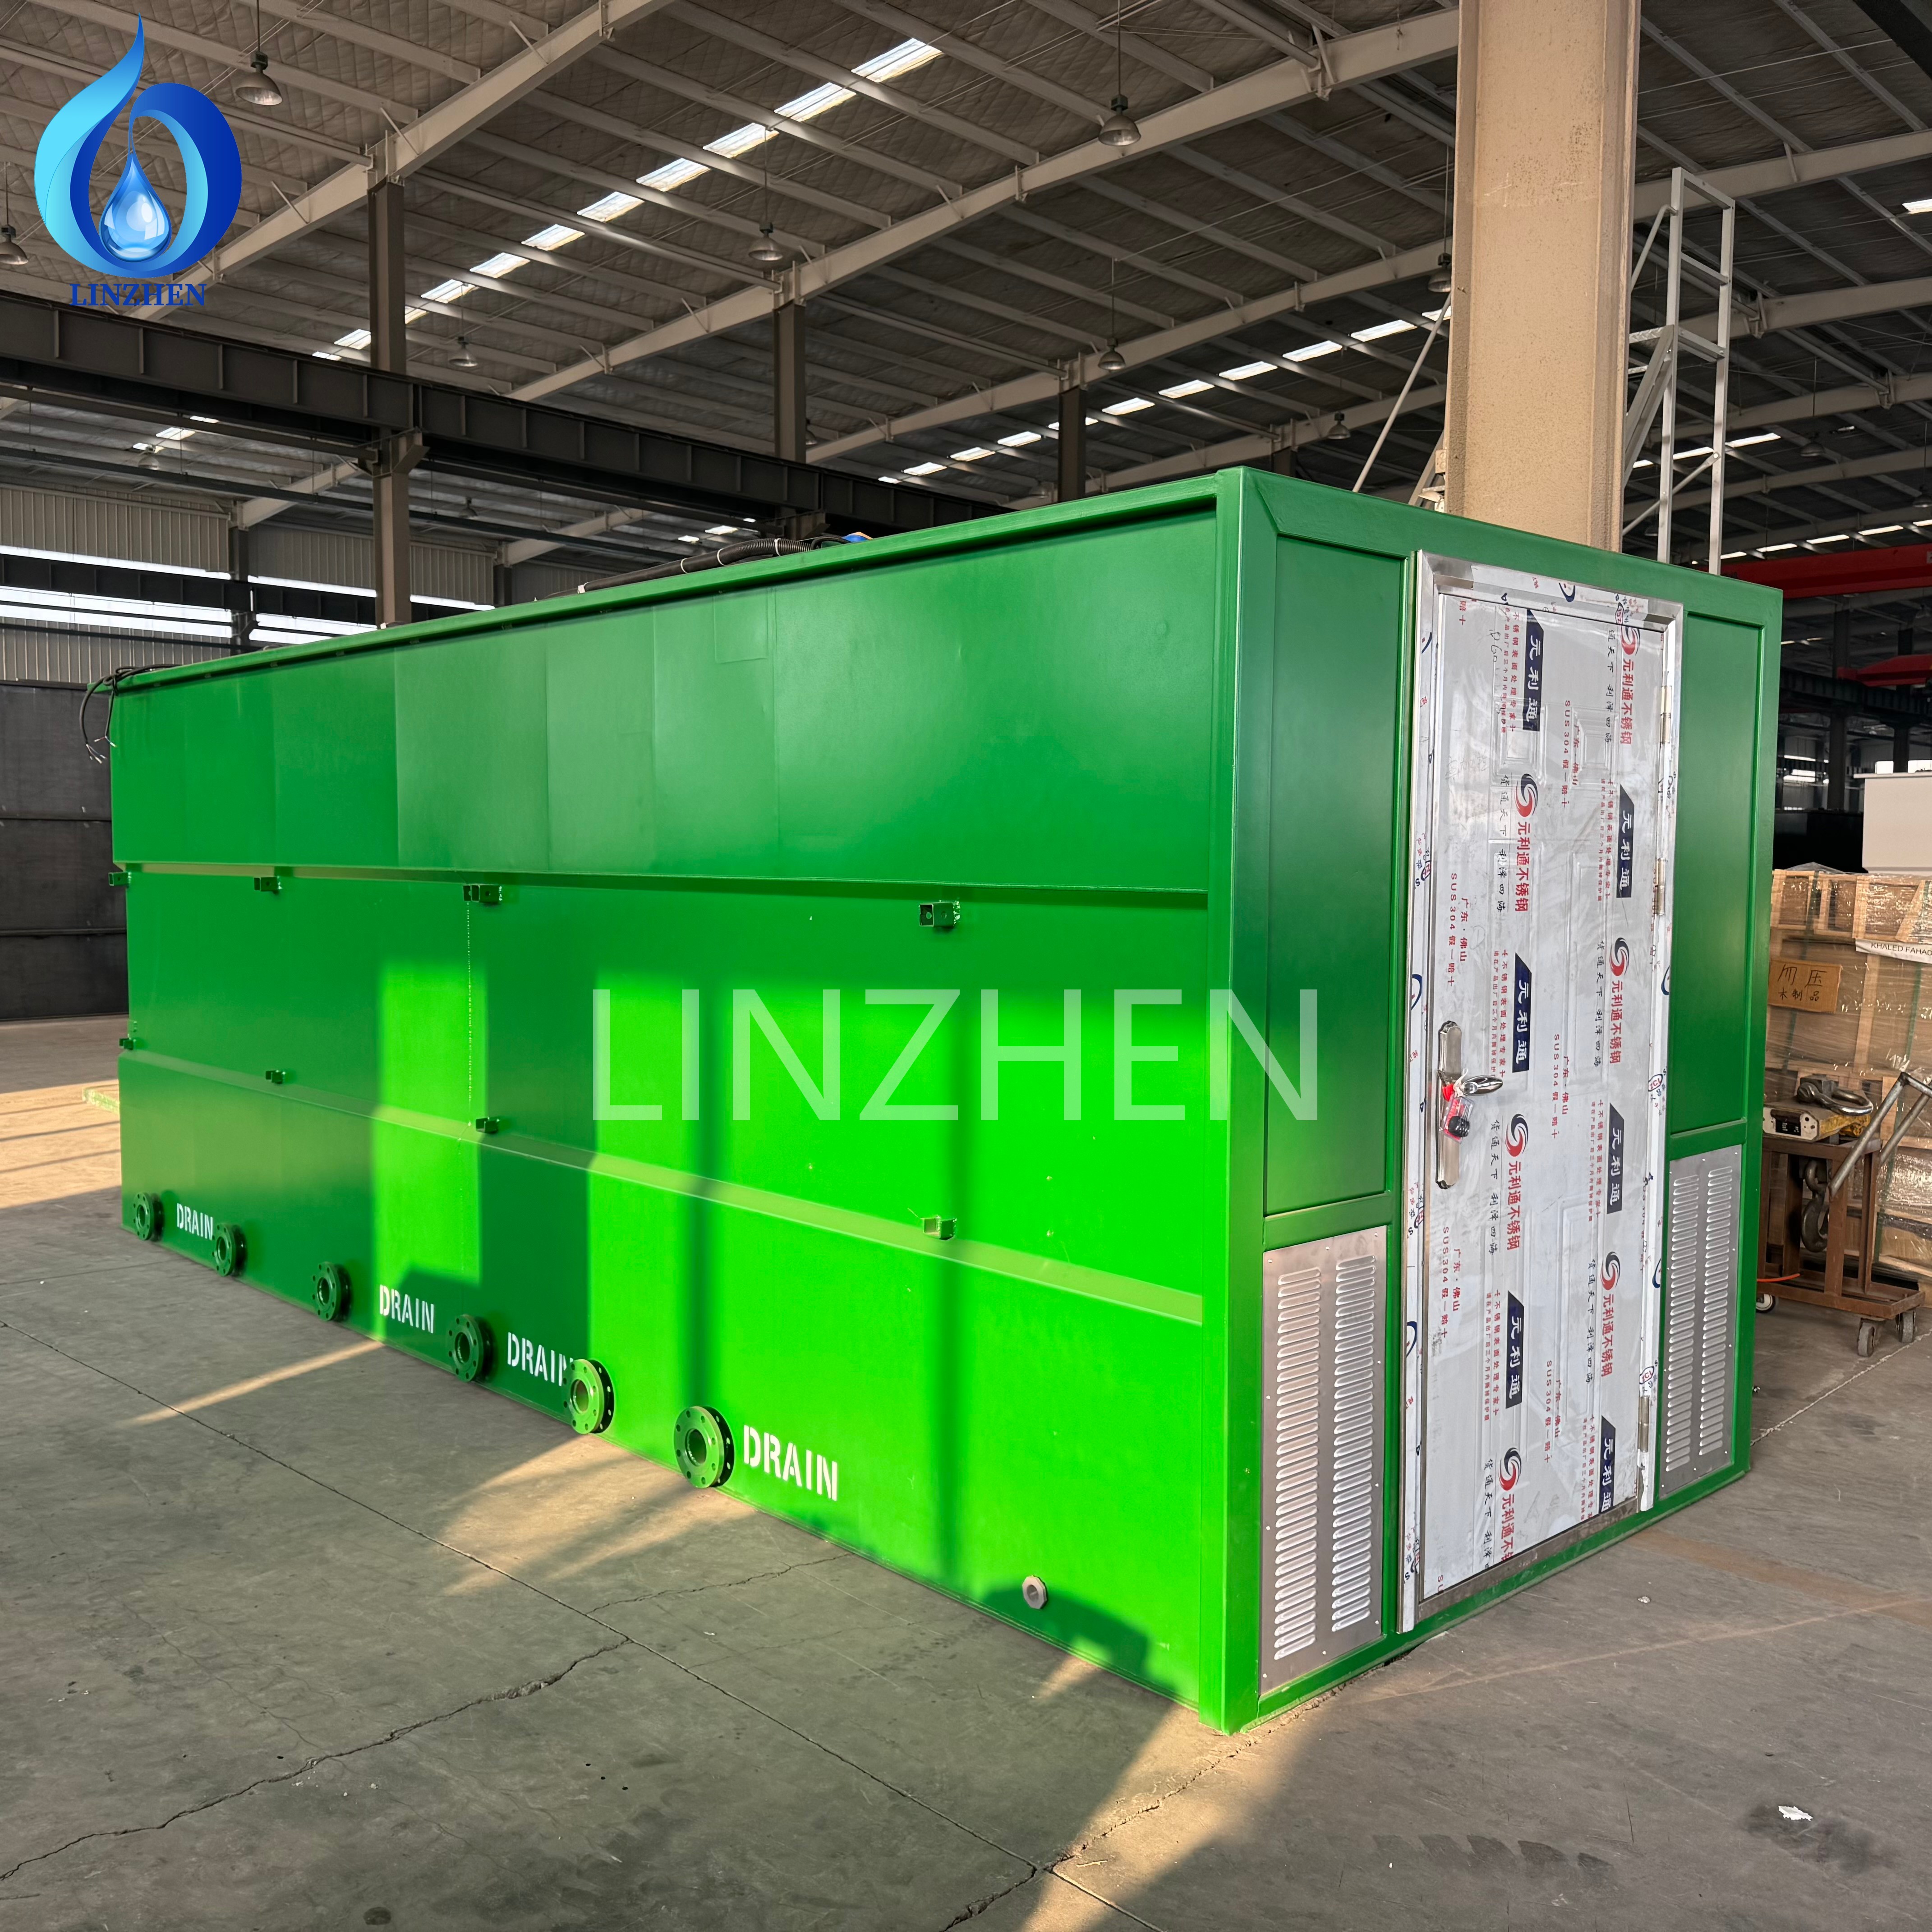
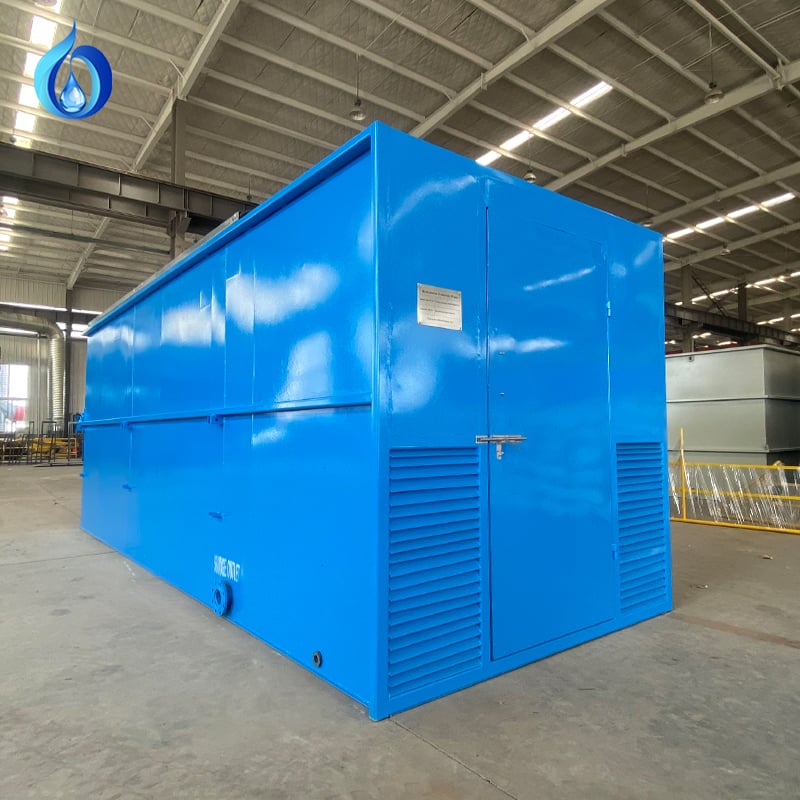
- Sala operatoria — ospita soffianti, pannello di controllo e monitoraggio in linea
Caratteristiche del prodotto
- Funzionamento a bassa potenza, alto momento torcente e bassa velocità con minori guasti agli equipaggiamenti
- Tecnologia di lavorazione eccellente garantisce un costo totale di proprietà ridotto
- Piccolo impianto e un elevato grado di automazione
- Servizio OEM Disponibile , con 1 anno di ricambi gratuiti
- Corpo principale in Acciaio inossidabile S304 — resistenza superiore alla corrosione e resistenza strutturale elevata
- Disponibile in acciaio al carbonio per progetti con budget limitato
Vantaggi principali
Prestazioni superiori
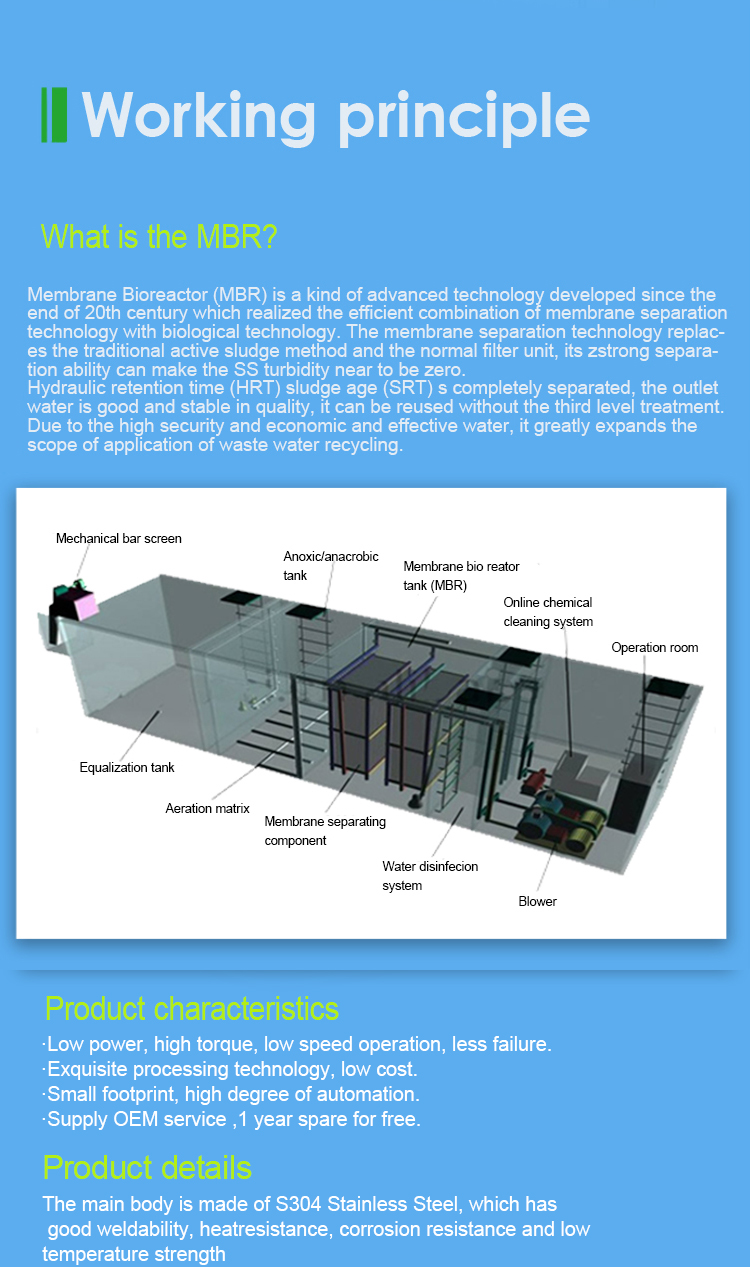
Bio-materiale MBBR ad alta porosità interna e membrane MBR avanzate forniscono ampia superficie specifica , alta capacità di adsorbimento e la facile attacco dei microrganismi — consentendo un trattamento biologico altamente efficiente in un ingombro compatto.
Installazione facile
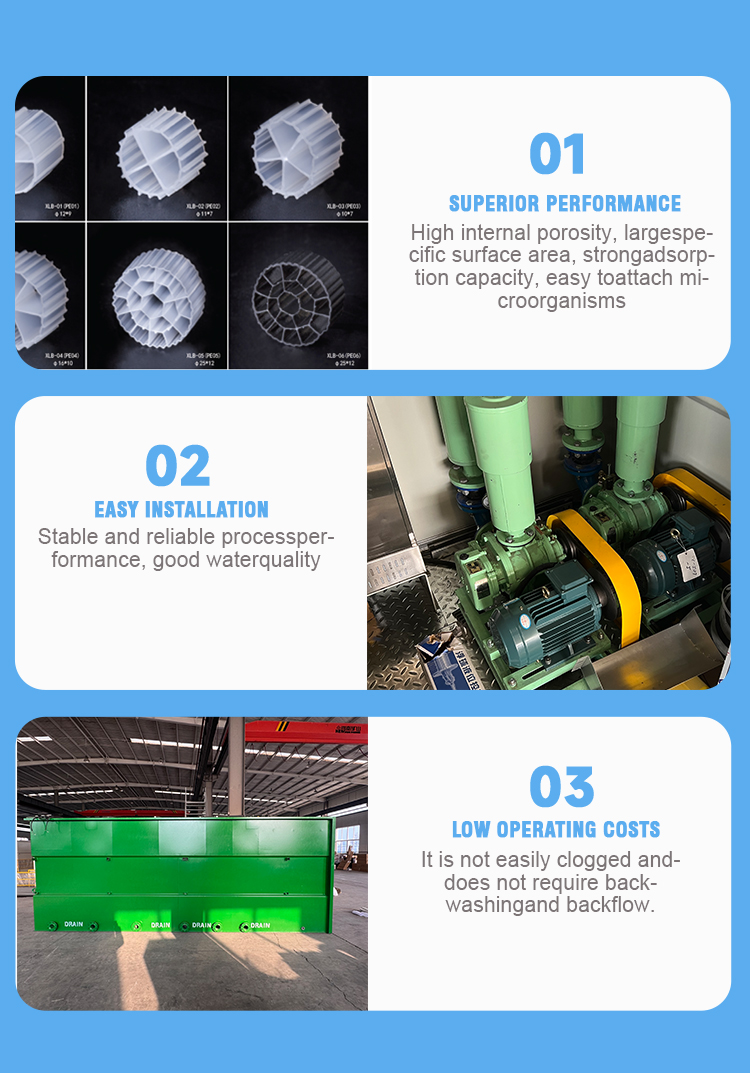
Prestazioni del processo stabili e affidabili con buona qualità dell’acqua in uscita . La struttura containerizzata viene consegnata preassemblata e richiede sul posto soltanto semplici collegamenti dei tubi di ingresso/uscita e dell’alimentazione elettrica.
Bassi costi operativi
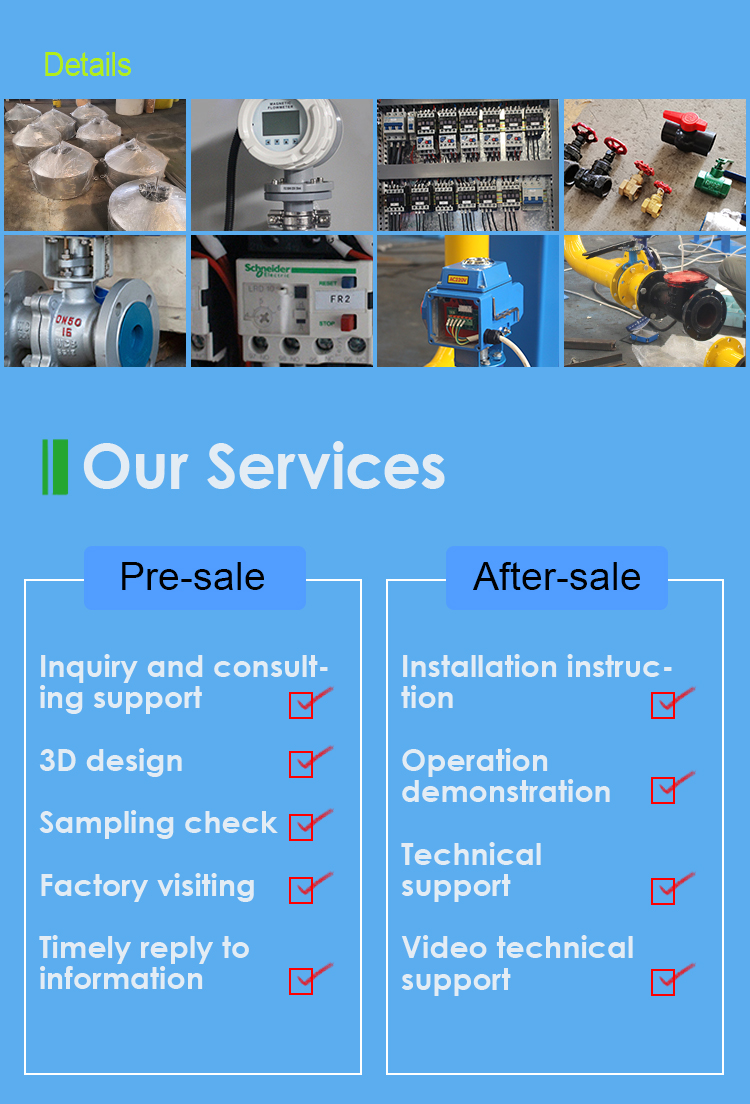
Il sistema non si intasa facilmente e non richiede il lavaggio inverso e il riflusso , riducendo drasticamente la frequenza di manutenzione, il consumo idrico e i costi operativi complessivi.
Automazione intelligente
Il controllo PLC supporta modalità automatica e manuale, monitoraggio in tempo reale, allarmi automatici e gestione semplificata del sistema.
Modulare ed espandibile
La capacità di trattamento può essere ampliata in base alla crescita della produzione — senza necessità di sostituire l’intero impianto .
Perché scegliere LINZHEN
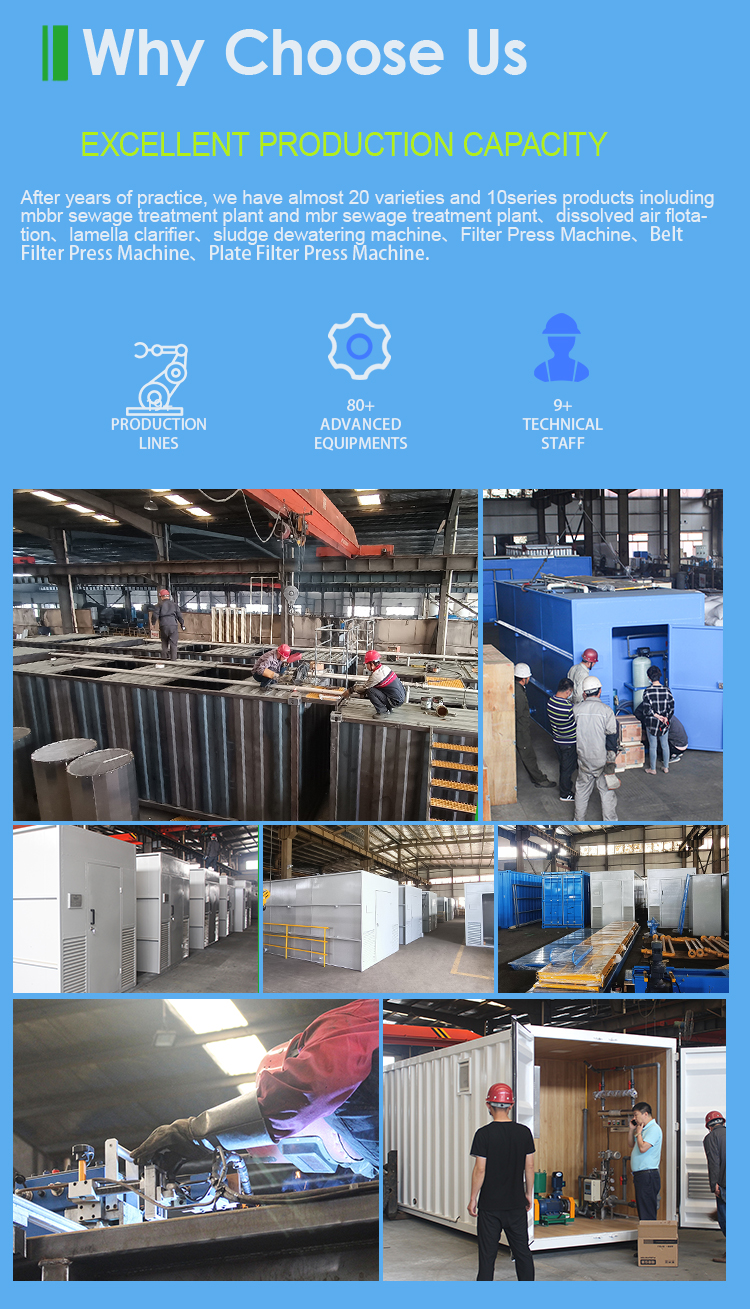
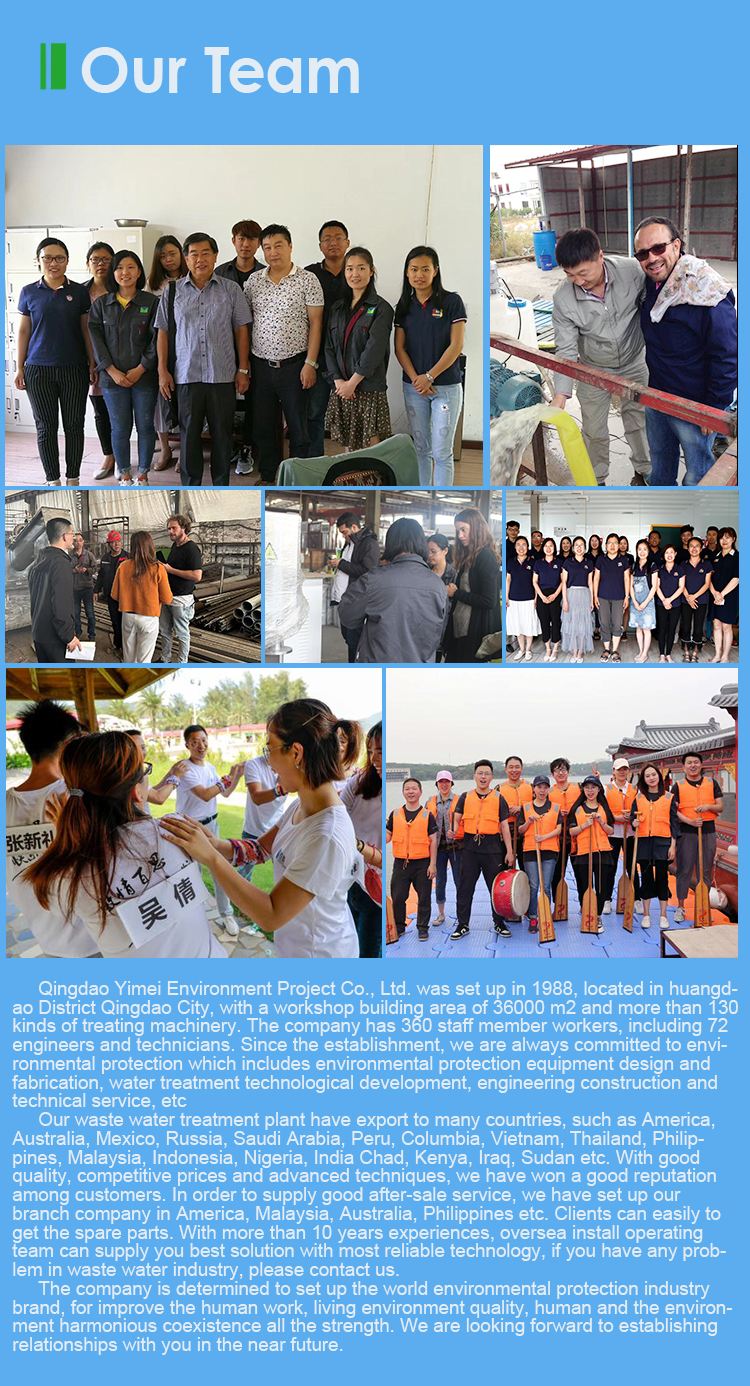
Dopo anni di continua esperienza pratica, abbiamo sviluppato quasi 20 varianti di prodotto appartenenti a 10 serie , compreso Impianti di trattamento delle acque reflue MBBR, impianti di trattamento delle acque reflue MBR, unità di flottazione con aria disciolta, chiarificatori a lamelle, macchine per la disidratazione dei fanghi, presse filtranti, presse filtranti a nastro e presse filtranti a piastre .
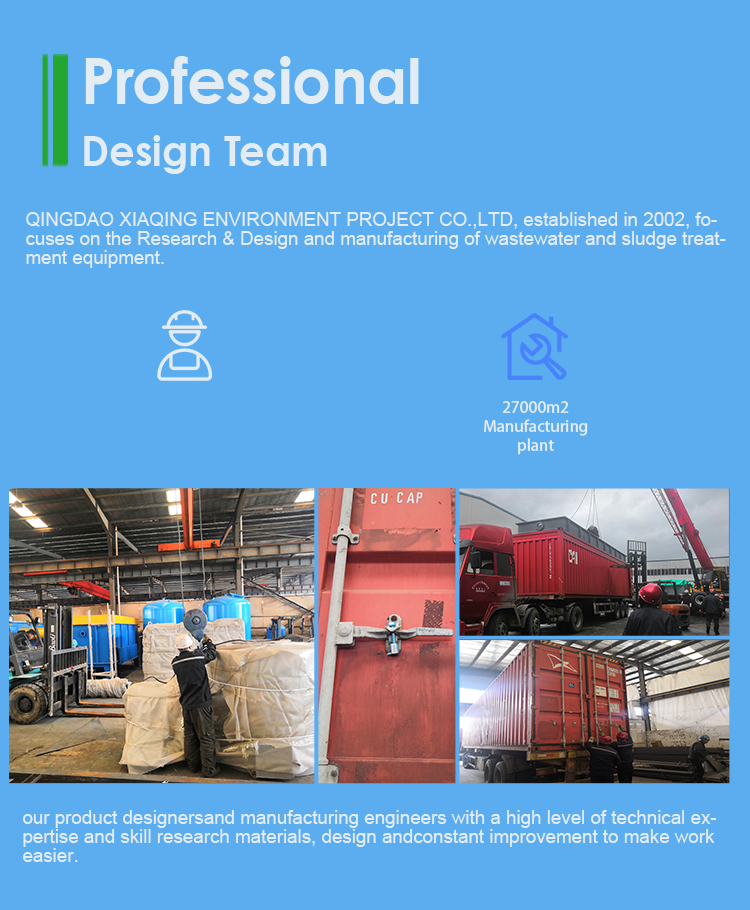
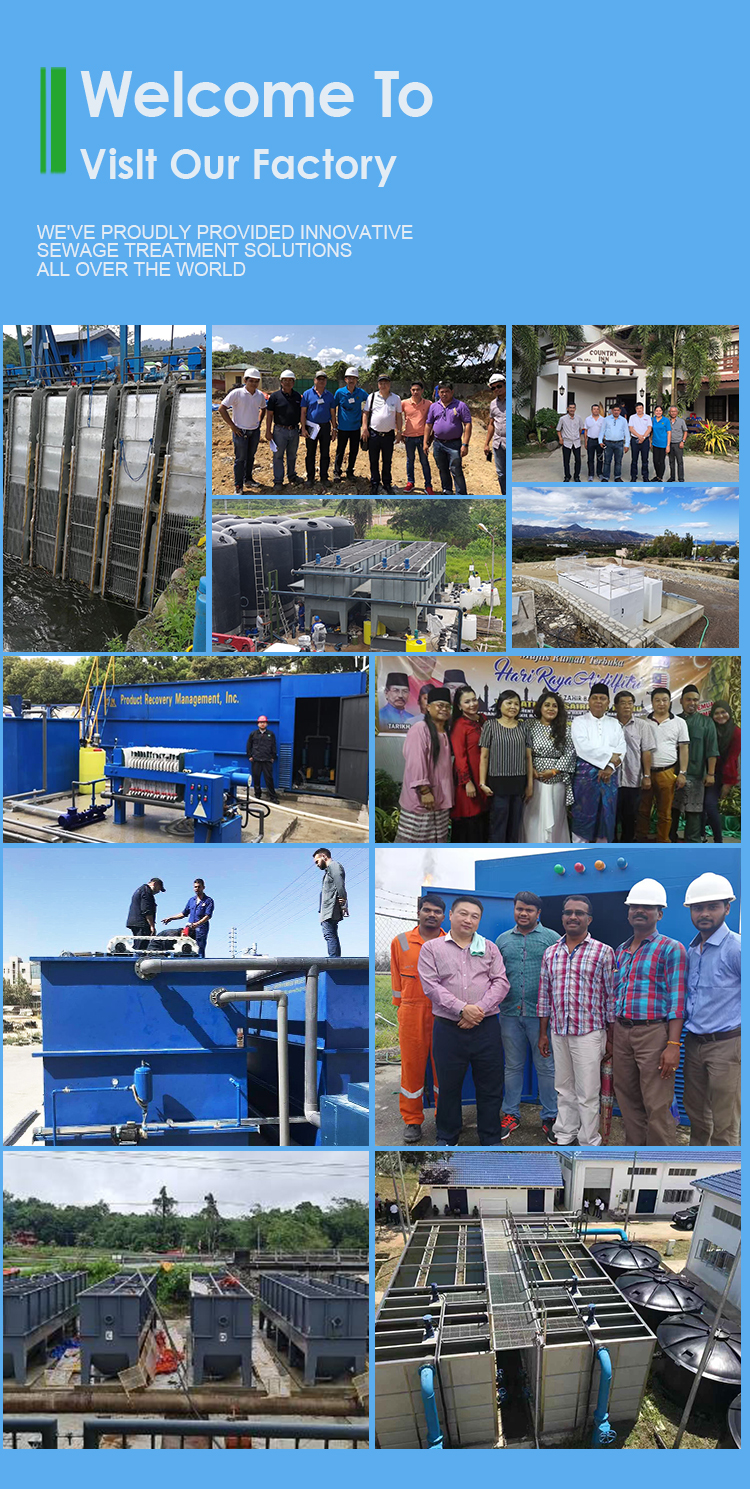
Il nostro linee di Produzione , oltre 80 macchine avanzate per la lavorazione e la 9+ tecnici (supportati da un team più ampio di oltre 360 dipendenti e oltre 72 ingegneri) garantiscono qualità costante, consegne puntuali e la flessibilità necessaria per gestire sia progetti chiavi in mano di piccole che di grandi dimensioni. Forniamo a America, Australia, Messico, Russia, Arabia Saudita, Perù, Colombia, Vietnam, Thailandia, Filippine, Malesia, Indonesia, Nigeria, India, Ciad, Kenya, Iraq e Sudan , e operiamo con filiali negli Stati Uniti, in Malesia, in Australia e nelle Filippine per offrire un supporto post-vendita localizzato.
Servizio e assistenza
Servizi di prevendita
- Sostegno all'indagine e alla consulenza
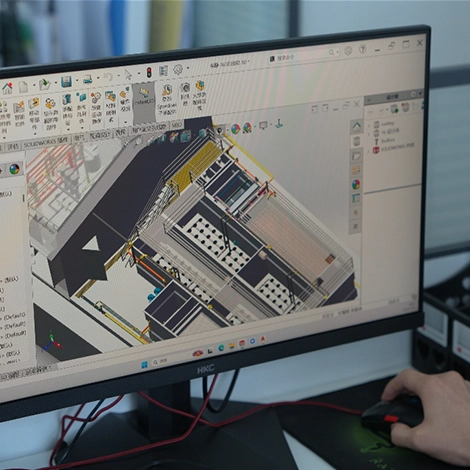
- layout di progettazione 3D
- Risposta tempestiva alle richieste di informazioni
Servizi post-vendita
- Istruzioni di installazione
- Dimostrazione dell'Operatività
- Servizio assistenza dopo vendita a vita
- Team operativo per l’installazione all’estero per la messa in servizio del progetto
Specifiche tecniche
Parametro |
Valore |
Produttività |
1–5.000 L/ora (fino a 10.000 L/h) |
Tipo di cromo |
MBR, MBBR, DAF, SBR, AO |
Tensione |
220 V / 230 V / 380 V / 400 V / 415 V / 440 V / 460 V / 480 V |
Potenza |
5 kW / 10 kW / 15 kW |
Componenti principali |
Pompa, motore, PLC, soffiatore d'aria, pannello di controllo |
Materiale |
Acciaio al carbonio / acciaio inossidabile (S304) |
Peso |
8.000 kg |
Dimensioni (L×P×A) |
11,7 m × 2,2 m × 2,5 m |
Modalità di funzionamento |
PLC automatico e manuale |
Materiale di filtraggio |
Fibra di vetro o acciaio al carbonio |
Garanzia |
1 anno |
MOQ |
1 Set |
Certificazioni |
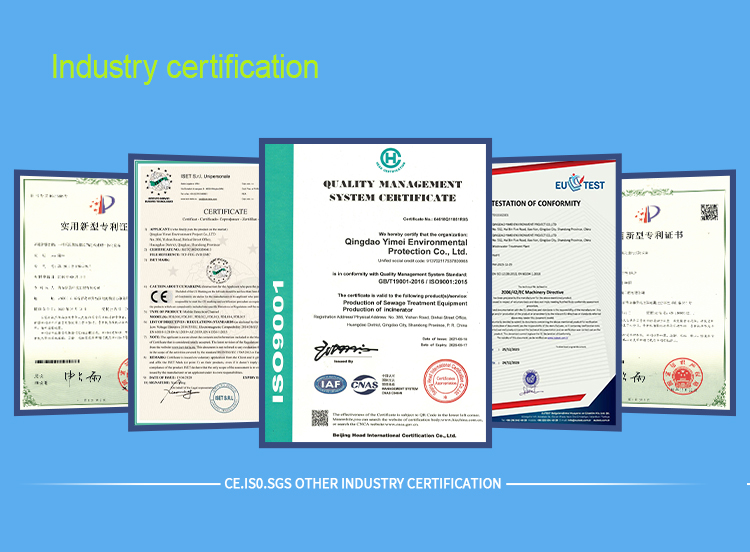
CE, ISO 9001, SABER, COC |
Vantaggio |
30 ANNI DI ESPERIENZA |
Applicazioni
Il sistema è ampiamente utilizzato in numerosi settori industriali, con il processo di trattamento personalizzato in base alle specifiche caratteristiche delle acque reflue di ciascun settore:
- Cibo e bevande — Grassi, oli e grassi (FOG), zuccheri, proteine
- Prodotti farmaceutici — Composti organici complessi, sostanze chimiche residue
- Tessile e tintoria — Coloranti, colore, solidi sospesi
- Produzione chimica — Elevata richiesta chimica di ossigeno (COD), composti tossici
- Petrolio e gas — Idrocarburi, particelle sospese
- Carta e pasta di cellulosa — Fibre, riduzione del COD/BOD
- Galvanica e finitura dei metalli — metalli pesanti, acidi, alcali
- Mineraria e trattamento dei minerali — acque di drenaggio delle miniere, acque reflue da scorie
- Macellerie — sangue, proteine, azoto ammoniacale
- Produzione elettronica — sostanze chimiche, particelle sospese ultrafini
 EN


 STUDI DI CASO
 Download tecnici
 Ingegneria
 FAQ