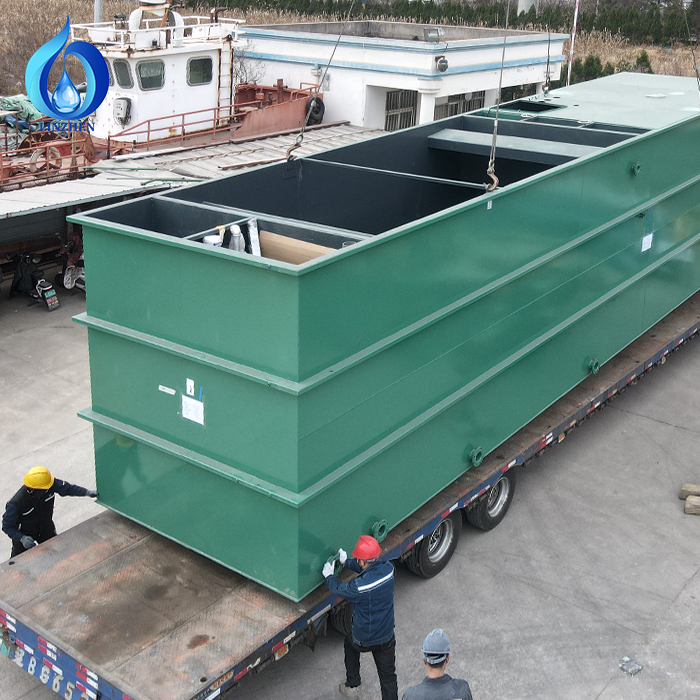
Molkerei- und Käseherstellungsbetriebe erzeugen erhebliche Mengen organikreiches Abwasser, das eine spezialisierte Behandlung erfordert. Herkömmliche kommunale Kläranlagen sind häufig nicht in der Lage, die komplexe Zusammensetzung von Milchabwasser zu bewältigen, weshalb maßgeschneiderte abwasserbehandlungslösungen auf Ihre spezifischen Produktionsprozesse und gesetzlichen Anforderungen abgestimmt.
Die Milch- und Käseindustrie erzeugt Abwasser mit hohem biochemischem Sauerstoffbedarf, hohen Gehalten an suspendierten Feststoffen sowie hoher Nährstoffkonzentration. Effektive Abwasseraufbereitungslösungen für diese Betriebe müssen Milchproteine, Fette, Laktose und Reinigungschemikalien berücksichtigen, die typisch für milchverarbeitendes Abwasser sind. Um festzustellen, welche maßgeschneiderten Abwasseraufbereitungslösungen für Ihre Anlage geeignet sind, ist eine Bewertung der Produktionskapazität, der bestehenden Infrastruktur, der Einleitvorschriften und der langfristigen Nachhaltigkeitsziele erforderlich.
Ermittlung der spezifischen Aufbereitungsanforderungen Ihrer Anlage
Bewertung der Produktionsmerkmale und der Abwasserzusammensetzung
Jede Molkerei oder Käserei erzeugt Abwasser mit spezifischen Eigenschaften, die von den Produktionsmethoden, der Produktpalette und den Reinigungsprotokollen abhängen. Die Verarbeitung von Flüssigmilch erzeugt andere Abwasserprofile als die Käseherstellung, die Joghurtherstellung oder die Molkeverarbeitung. Ihre Abwasseraufbereitungslösungen müssen individuell auf diese Unterschiede zugeschnitten sein, wobei Vorbehandlungsstufen speziell für Ihre Produktionslinien ausgelegt werden müssen. Die Analyse der täglichen Durchflussraten Ihrer Anlage, der saisonalen Produktionsschwankungen sowie der spezifischen Schadstoffkonzentrationen bildet die Grundlage für die Auswahl geeigneter Abwasseraufbereitungslösungen.
Einhaltung gesetzlicher Vorschriften und lokale Einleitstandards
Lokale Umweltvorschriften legen die Qualitätsstandards fest, die Ihr aufbereitetes Abwasser erfüllen muss, bevor es eingeleitet oder wiederverwendet wird. Verschiedene Regionen setzen unterschiedliche Grenzwerte für den chemischen Sauerstoffbedarf, die gesamten suspendierten Feststoffe, Stickstoff, Phosphor und pathogene Organismen fest. Maßgeschneiderte Abwasseraufbereitungslösungen müssen so konstruiert werden, dass sie stets die spezifischen Einleitungsanforderungen Ihres zuständigen Rechtsgebiets erfüllen und gleichzeitig eine zuverlässige Betriebsführung gewährleisten. Nichteinhaltung führt zu Geldstrafen, Produktionsstillständen und Imageschäden – daher ist die Einhaltung der Vorschriften bei der Auswahl einer Abwasseraufbereitungslösung für Ihre Molkerei unverzichtbar.
Kernkomponenten maßgeschneiderter Abwasseraufbereitungslösungen
Vorstufe und Siebung
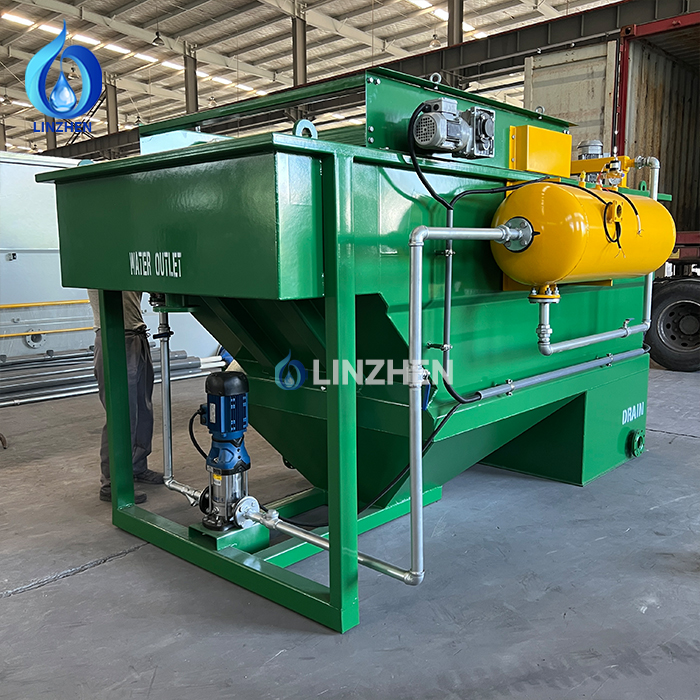
Wirksame Abwasserreinigungslösungen für Molkereibetriebe beginnen mit robusten Sieb- und Fettabscheidesystemen. Grobe Siebe entfernen große Fremdkörper und Verpackungsmaterialien, während die Aufschwimmverfahren mit gelöstem Luft oder mechanische Abscheider Fette und Öle extrahieren, die andernfalls die nachgeschaltete Reinigung beeinträchtigen würden. Individuelle Abwasserreinigungslösungen integrieren diese primären Stufen mit entsprechend dimensionierten Anlagen, die auf Ihre maximalen Durchflussraten abgestimmt sind. Diese erste Behandlungsphase verhindert Schäden an der Ausrüstung, verringert die organische Belastung biologischer Reaktoren und verbessert die Gesamteffizienz des Systems.
Biologische Behandlung zur organischen Abbauleistung
Die biologische Behandlung stellt den Kern der meisten Abwasserreinigungslösungen für Molkereibetriebe dar und nutzt Mikroorganismen zum Abbau organischer Verbindungen. Belebtschlammanlagen, Membran-Bioreaktoren oder Sequencing-Batch-Reaktoren bilden je nach Ihren spezifischen Anforderungen und räumlichen Einschränkungen den Behandlungskern. Individuelle Abwasserreinigungslösungen optimieren Belüftung, Verweilzeit und Schlammbehandlung, um die Effizienz an die speziellen Eigenschaften von Molkereiabwasser anzupassen. Eine erweiterte Belüftung, Oxidationsgräben oder speziell auf Molkereien ausgerichtete Reaktorkonstruktionen gewährleisten eine zuverlässige Leistung trotz saisonaler Schwankungen in der Produktion.
Nachreinigungs- und Aufbereitungsstufen
Viele Anlagen benötigen eine tertiäre Aufbereitungsstufe jenseits biologischer Verfahren, um strenge Einleitstandards zu erreichen oder eine Wiederverwendung von Wasser zu ermöglichen. Zu den Lösungen für die tertiäre Abwasseraufbereitung zählen beispielsweise Sandfiltration, Multimedienfilter oder fortschrittliche Oxidationsverfahren zur verbesserten Entfernung von Krankheitserregern und zur Reduzierung von Nährstoffen. Individuell angepasste Abwasseraufbereitungslösungen – unter Einbeziehung von Nährstoffrückgewinnung, Membranfiltration oder Desinfektionsstufen – ermöglichen Molkereibetrieben, immer strengere Umweltanforderungen zu erfüllen und gleichzeitig möglicherweise wertvolle Nebenprodukte zurückzugewinnen.
Auswahl der richtigen Abwasseraufbereitungslösungen für Ihre Anlage
Kapazitätsplanung und Systemskalierbarkeit
Richtig dimensionierte Abwasserreinigungslösungen müssen sowohl den durchschnittlichen Tagesabfluss als auch die maximalen Betriebsanforderungen bewältigen. Die Käseherstellung erzeugt typischerweise während der Produktionsläufe konzentriertes Abwasser, weshalb Reinigungssysteme speziell für diese Schwankungen ausgelegt sein müssen. Modulare, kundenspezifische Abwasserreinigungslösungen ermöglichen eine Kapazitätserweiterung bei steigender Produktion und vermeiden teure spätere Nachrüstungen oder einen vollständigen Systemaustausch. Skalierbare Abwasserreinigungslösungen bieten langfristige Flexibilität und bleiben dabei kosteneffizient für Anlagen, die zukünftiges Wachstum planen.
Betriebliche Einfachheit und Wartungsanforderungen
Die besten Abwasserbehandlungslösungen vereinen Behandlungseffizienz mit praktischen betrieblichen Anforderungen an Ihr Anlagenpersonal. Übermäßig komplexe Systeme erfordern spezielle Schulungen, häufige Wartung und höhere Personalkosten, während unterdimensionierte Abwasserbehandlungslösungen weder die Einhaltung gesetzlicher Vorgaben noch Betriebssicherheit gewährleisten. Individuell konzipierte Abwasserbehandlungslösungen passen sich der operativen Kapazität und dem Wartungsfachwissen Ihrer Anlage an und integrieren dort, wo sinnvoll, Automatisierung, um manuelle Eingriffe zu reduzieren. Bedienerfreundliche Steuerungen, zuverlässige Gerätehersteller und lokaler technischer Support stellen sicher, dass Ihre Abwasserbehandlungslösungen stetig und störungsfrei laufen – ohne Produktionsabläufe zu beeinträchtigen.
Finanzielle Aspekte und Kostenoptimierung
Kapitalaufwendungen, jährliche Betriebskosten sowie potenzielle Einnahmen aus zurückgewonnenen Nebenprodukten fließen alle in die Auswahl von Abwasserbehandlungslösungen ein. Speziell für Molkereibetriebe entwickelte, maßgeschneiderte Abwasserbehandlungslösungen erweisen sich häufig langfristig als kosteneffizienter als übergroße kommunale Anlagen oder unzureichend dimensionierte Lösungen, die häufige Nachbesserungen erfordern. Der Energieverbrauch, der Chemikalienbedarf, die Kosten für Schlammdeponierung und die Wartungsaufwendungen sollten über die gesamte Betriebsdauer Ihrer Anlage prognostiziert werden. Einige fortschrittliche Abwasserbehandlungslösungen ermöglichen die Rückgewinnung von Nährstoffen oder die Erzeugung von Biogas, wodurch sich Einnahmemöglichkeiten ergeben, die die Behandlungskosten teilweise kompensieren.
Spezialisierte Abwasserbehandlungslösungen für Käse- und Molkereibetriebe
Molkeaufbereitung und Management hochbelasteter Abwässer
Die Käseproduktion erzeugt extrem hochbelastete Molkeströme, die eine spezialisierte Vorbehandlung innerhalb Ihrer Abwasseraufbereitungslösungen erfordern. Ultrafiltration, Umkehrosmose oder andere Membrantechnologien können in maßgeschneiderten Abwasseraufbereitungslösungen für konzentrierte Molke einer biologischen Behandlung vorgeschaltet werden. Diese spezialisierten Abwasseraufbereitungslösungen ermöglichen die Rückgewinnung wertvoller Molkeproteine und reduzieren gleichzeitig die organische Belastung der Hauptaufbereitungsstufen deutlich. Eine eigenständige Molkebehandlung, die in die gesamte Abwasseraufbereitungslösung Ihres Betriebs integriert ist, verbessert sowohl die Umweltleistung als auch die Wirtschaftlichkeit der Produkt-Rückgewinnung.
Jahreszeitliche Produktionsschwankungen und Flussausgleich
Viele Molkereibetriebe weisen erhebliche saisonale Produktionsschwankungen auf, die Abwasserbehandlungslösungen mit großem Speicher- oder Ausgleichsvermögen erfordern. Die milchreiche Sommerzeit oder die saisonale Käseproduktion erzeugen Spitzenlasten, die durch fachgerecht ausgelegte Abwasserbehandlungslösungen mittels Puffertanks und automatisierter Prozesssteuerung bewältigt werden. Individuelle Abwasserbehandlungslösungen mit integrierten Ausgleichsstufen gleichen die Belastung der Aufbereitung aus, verbessern die Leistung biologischer Systeme und erhöhen die Zuverlässigkeit der Einhaltung gesetzlicher Vorgaben während Hochproduktionsphasen.
FAQ
Was unterscheidet Abwasserbehandlungslösungen für Molkereien von allgemeinen industriellen Systemen?
Milchabwasser enthält hohe Konzentrationen an Proteinen, Fetten und Laktose und erfordert daher spezialisierte Abwasserbehandlungslösungen, die die meisten allgemeinen industriellen Systeme nicht ausreichend bewältigen können. Standardmäßige kommunale Kläranlagen sind häufig mit Abwässern aus der Milchverarbeitung überlastet, weshalb maßgeschneiderte Abwasserbehandlungslösungen notwendig sind, die gezielt auf die Herausforderungen der Milchindustrie ausgelegt sind. Auf die Milch- und Käseproduktion zugeschnittene Abwasserbehandlungslösungen umfassen verlängerte Belüftung, verbesserte Fettabscheidung sowie Nährstoffmanagement, das speziell auf die Eigenschaften dieser Produktionsprozesse abgestimmt ist.
Wie erkenne ich, ob meine derzeitigen Abwasserbehandlungslösungen für zukünftiges Wachstum ausreichend sind?
Prüfen Sie, ob Ihre bestehenden Abwasserbehandlungslösungen die gesetzlichen Anforderungen konsistent unter Einhaltung eines Konstruktionspuffers erfüllen, eine stabile Leistung bei Spitzenlasten aufrechterhalten und Platz für Geräte-Upgrades bieten. Falls Ihre aktuellen Abwasserbehandlungslösungen nahe ihrer maximalen Kapazität arbeiten, während Hochproduktionsphasen Schwierigkeiten mit der Einhaltung gesetzlicher Vorgaben haben oder keinen Raum für Erweiterungen bieten, sollten maßgeschneiderte Ersatzsysteme bereits jetzt – und nicht erst nach Ausfällen – in Betracht gezogen werden. Zukunftsorientierte Anlagenmanager bewerten ihre aktuellen Abwasserbehandlungslösungen anhand der Produktionsprognosen für die nächsten fünf Jahre, um zu entscheiden, ob Upgrades oder ein vollständiger Systemersatz erforderlich sind.
Können Abwasserbehandlungslösungen so konzipiert werden, dass wertvolle Nebenprodukte aus Milchabfällen zurückgewonnen werden?
Fortgeschrittene, maßgeschneiderte Abwasserbehandlungslösungen können Nährstoffrückgewinnung, Proteingewinnung und Biogaserzeugung umfassen und so Milchabwässer in ertragreiche Nebenprodukte umwandeln. Spezialisierte Abwasserbehandlungslösungen unter Einsatz von Membrantechnologien und anaerober Vergärung gewinnen Proteine zurück, senken die Entsorgungskosten und erzeugen Energie durch Biogasproduktion. Obwohl anspruchsvollere Abwasserbehandlungslösungen eine höhere Anfangsinvestition erfordern, rechtfertigt der Wert der zurückgewonnenen Produkte den Aufwand häufig und verbessert gleichzeitig die Gesamtnachhaltigkeit der Anlage.
 EN